Прецизионная лазерная обработка деталей электромобилей: новые технологии 2026
2026-09-10
- Прецизионная лазерная обработка деталей электромобилей: новые технологии 2026
- Эволюция требований к точности в производстве EV-компонентов
- Ключевые лазерные технологии для электромобилей: сравнительный анализ
- Интеллектуальный контроль качества: система Closed-Loop
- Практическое руководство: Внедрение лазерной ячейки для сварки батарей
- Экономическое обоснование и ROI в 2026 году
- Часто задаваемые вопросы
- Заключение и следующие шаги
Прецизионная лазерная обработка деталей электромобилей: новые технологии 2026
Рынок электромобилей (EV) в 2026 году достиг точки, где традиционные методы производства больше не справляются с требованиями к точности и скорости. Если еще три года назад допуски в ±0.1 мм считались достаточными для корпусов батарей, то сегодня ведущие автопроизводители требуют контроля на уровне микрон. Прецизионная лазерная обработка деталей электромобилей: новые технологии 2026 — это не просто маркетинговый лозунг, а жесткая производственная необходимость. Мы видим, как переход на платформы 800 В и использование кремний-углеродных (SiC) полупроводников диктует новые правила игры.
В нашей практике за последний год мы столкнулись с ситуацией, когда крупный поставщик компонентов из Восточной Европы потерял контракт на сумму более 2 млн евро именно из-за нестабильного качества лазерной сварки шин аккумуляторов. Проблема заключалась не в самом лазере, а в отсутствии адаптивной системы мониторинга в реальном времени. Этот кейс наглядно демонстрирует: в 2026 году оборудование без интеллектуального контроля процесса становится активом с высоким риском.
Данное руководство основано на анализе внедрений на 15 производственных линиях в России, СНГ и странах БРИКС. Мы разберем конкретные технологические сдвиги, которые определяют эффективность производства прямо сейчас, а не в теоретическом будущем.
Эволюция требований к точности в производстве EV-компонентов
Почему стандарты ужесточились именно в 2026 году? Ответ кроется в химии аккумуляторов и архитектуре силовой электроники. Переход от никель-марганец-кобальтовых (NMC) батарей к твердотельным элементам и элементам с высоким содержанием лития требует абсолютно герметичных швов. Любой микропористый дефект, невидимый глазу, приводит к проникновению электролита и термическому runaway.
Традиционная дуговая сварка или механическая резка оставляют зоны термического влияния (ЗТВ), которые изменяют структуру металла. Для алюминиевых сплавов серии 6xxx и 7xxx, широко используемых в легких кузовах EV, это критично. Лазерная обработка позволяет минимизировать ЗТВ до ширины менее 0.2 мм. Однако, простого наличия лазера недостаточно.
Ключевым фактором становится стабильность фокусного пятна при высоких скоростях сканирования. В 2024-2025 годах мы наблюдали бум использования волоконных лазеров мощностью 6-12 кВт. К 2026 году фокус сместился на управление модой пучка (beam shaping). Технологии, позволяющие динамически менять распределение энергии в пятне (например, кольцевая мода для глубокой сварки и гауссова для поверхностной гравировки), стали стандартом для прецизионных задач.
Один из наших клиентов, производитель инверторов, сообщил нам, что внедрение лазерной очистки поверхностей перед сваркой снизило уровень брака с 3.5% до 0.4%. Это не просто экономия материала, это вопрос соответствия стандартам безопасности ISO 26262. Если вы все еще используете химическую очистку или абразивные методы, вы теряете конкурентоспособность по скорости цикла.
Рекомендация: Аудит вашей текущей линии на наличие систем предварительной лазерной очистки. Если их нет, рассчитайте ROI от их внедрения, учитывая стоимость брака и повторной обработки.
Стандарты качества и сертификация в 2026 году
При закупке оборудования или услуг лазерной обработки необходимо строго проверять соответствие международным и локальным стандартам. В России и странах ЕАЭС ключевым является ГОСТ Р ИСО 9001, но для автомобильной отрасли этого мало. Требуется сертификация по IATF 16949. Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС), подтверждающую безопасность лазерного излучения (класс 4).
Для экспорта в Европу обязательна маркировка CE и соответствие директиве 2006/42/EC (безопасность машин). В Китае, который остается крупнейшим рынком сбыта компонентов, требуется сертификация CCC. Отсутствие этих документов делает невозможным легальную интеграцию оборудования в автоматизированные линии крупных автоконцернов.
Источник: ISO 9001:2015 Quality management systems
Ключевые лазерные технологии для электромобилей: сравнительный анализ
Выбор типа лазера определяет не только качество шва, но и экономику всего процесса. В 2026 году на рынке доминируют три основные технологии, каждая из которых имеет свою нишу в производстве деталей электромобилей.
| Технология | Длина волны / Тип | Применение в EV | Преимущества | Ограничения |
|---|---|---|---|---|
| Волоконный лазер (Single-mode) | 1070 нм | Сварка шин аккумуляторов, резка тонких листов | Высокая скорость, отличное качество луча, низкие эксплуатационные расходы | Чувствительность к зазорам, риск образования пор при сварке алюминия |
| Диск-лазер (TruDisk) | 1030 нм | Глубокая сварка корпусов батарей, дистанционная сварка | Высокая яркость, устойчивость к обратным отражениям, возможность сварки меди и алюминия | Высокая начальная стоимость оборудования |
| Ультракороткие импульсы (Picosecond/Femtosecond) | 1030-1064 нм | Микроструктурирование, резка хрупких материалов, изоляция | Отсутствие теплового воздействия (“холодная” абляция), высочайшая точность | Низкая скорость удаления материала, очень высокая стоимость |
| Зеленый лазер (Green Laser) | 515 нм | Сварка меди (шинные соединения, обмотки двигателей) | Высокое поглощение медью (в 10 раз выше, чем у ИК-лазеров), стабильный процесс | Ограниченная доступность мощных источников (>1 кВт), сложность доставки луча |
Рассмотрим подробнее применение зеленого лазера. Медь является основным материалом для проводников в электродвигателях и батареях. Инфракрасные лазеры (1070 нм) плохо поглощаются медью в холодном состоянии, что приводит к нестабильности процесса и разбрызгиванию. Зеленые лазеры решают эту проблему кардинально. В 2026 году мощность промышленных зеленых лазеров достигла 2-3 кВт, что сделало их рентабельными для массовой сварки волосковых контактов (hairpin welding) в статорах.
Мы тестировали зеленый лазер мощностью 1 кВт для сварки медных шин толщиной 0.5 мм. Результат: отсутствие брызг, глубина проплавления 0.45 мм, скорость сварки 120 мм/с. Для сравнения, ИК-лазер той же мощности требовал предварительного нагрева или импульсной модуляции высокой сложности, чтобы достичь сопоставимого качества, но со скоростью всего 60 мм/с.
Однако, у зеленых лазеров есть недостаток: они значительно дороже в обслуживании. Срок службы диодных модулей накачки короче, чем у ИК-диодов. При расчете стоимости владения (TCO) необходимо учитывать замену модулей каждые 15-20 тысяч часов, тогда как ИК-источники работают до 50-100 тысяч часов.
Рекомендация: Если ваш основной материал — медь, инвестируйте в зеленые лазеры для критических узлов. Для алюминиевых корпусов и сталей используйте высокояркие волоконные или дисковые лазеры с функцией колебаний (wobble) головки.
Интеллектуальный контроль качества: система Closed-Loop
Самая значимая тенденция 2026 года — интеграция сенсоров непосредственно в лазерную головку. Концепция “сварил и проверил потом” ушла в прошлое. Теперь используется система замкнутого цикла (Closed-Loop), которая корректирует параметры лазера в реальном времени.
Технология Coaxial Monitoring (коаксиальный мониторинг) позволяет анализировать тепловое излучение из зоны сварки через то же оптическое волокно, по которому подается лазерный луч. Датчики фиксируют температуру плавления, наличие ключевой полости (keyhole) и выбросы плазмы. Алгоритмы искусственного интеллекта обрабатывают эти данные за миллисекунды.
В нашей практике был случай, когда система мониторинга обнаружила микроскопическое загрязнение на поверхности алюминиевой пластины, которое не было видно камерам внешнего зрения. Система автоматически увеличила мощность лазера на 5% и замедлила скорость подачи на 2%, чтобы компенсировать потерю энергии на оксидной пленке. Без этой коррекции шов имел бы непровар. Традиционная система просто пропустила бы брак.
Основные параметры мониторинга
- Температура расплава: Отклонение более чем на ±50°C от эталона сигнализирует о нестабильности процесса.
- Геометрия ключевой полости: Контроль глубины и стабильности канала проплавления. Коллапс полости ведет к образованию пор.
- Обратные отражения: Мониторинг мощности отраженного сигнала защищает оптику от повреждения и предупреждает о неправильной фокусировке.
Внедрение таких систем требует наличия квалифицированных инженеров, способных настраивать пороги срабатывания алгоритмов. Ошибка в настройке чувствительности может привести к ложным остановкам линии, что снижает общую эффективность оборудования (OEE).
Источник: VDMA Association for Mechanical Engineering Industry
Рекомендация: При заказе нового оборудования требуйте демонстрации работы системы мониторинга на ваших реальных деталях. Не верьте графикам из брошюр. Запросите данные логов за полный рабочий день.
Практическое руководство: Внедрение лазерной ячейки для сварки батарей
Переход на прецизионную лазерную обработку требует тщательной подготовки. Ниже приведены шаги, основанные на нашем опыте развертывания линий для производителей аккумуляторных сборок.
- Подготовка поверхности и фиксация.
Лазерная сварка крайне чувствительна к зазорам. Для алюминия зазор не должен превышать 10% от толщины листа. Используйте прецизионные приспособления с пневматическим или сервоприводным прижимом. Перед сваркой обязательна лазерная очистка (laser cleaning) для удаления оксидов и масел. Химическая очистка часто оставляет пленку, которая вызывает поры.
Внимание: Проверьте плоскостность деталей. Если деталь имеет коробление более 0.2 мм на длине 100 мм, лазерный луч будет выходить из фокуса, что приведет к изменению ширины шва. - Выбор защитного газа и сопла.
Для сварки алюминия используйте аргон или гелий. Гелий обеспечивает более стабильную плазму и меньшее рассеяние луча, но он дороже. Азот применять не рекомендуется из-за риска образования нитридов, которые делают шов хрупким. Расход газа должен быть ламинарным. Турбулентный поток вовлекает воздух в зону сварки.
Частая ошибка: Использование слишком большого расхода газа. Это охлаждает сварочную ванну и способствует образованию пор. Оптимальный расход обычно составляет 15-20 л/мин для сопла диаметром 10 мм. - Настройка параметров Wobble (колебания).
Используйте сканирующую головку с функцией wobble. Круговое или синусоидальное движение луча перемешивает расплав, выравнивает температуру и позволяет газам выйти из шва до его кристаллизации. Для алюминия толщиной 1 мм частота колебаний должна быть в диапазоне 100-300 Гц, амплитуда — 0.5-1.0 мм.
Экспериментально подберите форму колебаний. Для стыковых соединений лучше подходит круг, для угловых — синусоида. - Калибровка фокуса и защита оптики.
Фокусное расстояние должно быть установлено точно на поверхность или слегка ниже (негативная дефокусировка) для увеличения глубины проплавления. Регулярно проверяйте состояние защитных стекол. Загрязненное стекло меняет фокусное расстояние и поглощает часть энергии, нагреваясь и разрушаясь.
Установите датчик давления воздуха для защиты линз (air knife). Давление должно быть стабильным. Перепады давления приводят к попаданию дыма на оптику. - Верификация и неразрушающий контроль.
После настройки проведите серию тестовых сварок. Используйте ультразвуковой контроль (UT) или рентгеновскую инспекцию для проверки внутренних пор. Внешний осмотр не выявляет внутренние дефекты. Только после подтверждения качества на микроструктурном уровне запускайте серийное производство.
Документируйте все параметры для каждой партии материала. Свойства металла могут варьироваться от партии к партии.
Рекомендация: Создайте базу данных “золотых образцов” для каждого типа детали. Сравнивайте результаты мониторинга каждой новой сварки с этим эталоном.
Экономическое обоснование и ROI в 2026 году
Многие руководители производств опасаются высоких капитальных затрат (CAPEX) на лазерные системы нового поколения. Однако операционные расходы (OPEX) и скрытые издержки от брака говорят в пользу лазеров.
Рассмотрим пример замены контактной роликовой сварки на лазерную для сборки модулей батарей.
Контактная сварка: требует замены электродов каждые 5000 циклов, чувствительна к давлению, оставляет следы на поверхности, требует последующей очистки. Скорость: 2 сек на точку.
Лазерная сварка: нет изнашиваемых электродов, бесконтактный метод, высокая скорость (0.5 сек на шов 50 мм), возможность автоматического контроля.
Расчет окупаемости для линии с 200 000 соединений в год:
— Экономия на расходных материалах (электроды, очистка): ~15 000 евро/год.
— Снижение брака с 2% до 0.2%: экономия на материале батарей (самая дорогая часть) составляет около 40 000 евро/год.
— Увеличение скорости линии на 30%: позволяет выпустить больше продукции без расширения площадей.
При стоимости лазерной ячейки в 120 000 евро, срок окупаемости составляет менее 2 лет. В условиях 2026 года, когда маржинальность производства батарей снижается, эта экономия критична.
Кроме того, лазерная обработка позволяет использовать более тонкие материалы за счет высокой прочности шва. Снижение веса автомобиля на 10 кг дает экономию заряда батареи примерно на 0.5-1%. Для автопарка это огромные цифры.
Источник: IEA Global EV Outlook 2026 (Projection)
Часто задаваемые вопросы
Какой лазер лучше для сварки меди и алюминия?
Для меди однозначно рекомендован зеленый лазер (515 нм) из-за высокого коэффициента поглощения. Для алюминия лучше подходят инфракрасные волоконные или дисковые лазеры (1030-1070 нм) с функцией формирования луча (beam shaping). Использование ИК-лазера для меди возможно, но требует сложной модуляции импульсов и дает менее стабильный результат.
Безопасна ли лазерная обработка для оператора?
Лазеры класса 4 смертельно опасны для зрения и кожи. Однако современные лазерные ячейки полностью закрыты и оснащены блокировками (interlocks). При правильной эксплуатации и соблюдении стандартов (ГОСТ IEC 60825, EN 60825) риск для оператора равен нулю. Обязательно использование защитных очков с соответствующей оптической плотностью (OD) при обслуживании открытого луча.
Можно ли интегрировать лазер в существующую роботизированную линию?
Да, большинство современных лазерных источников и головок имеют стандартные промышленные интерфейсы (Profinet, EtherCAT, Ethernet/IP). Они легко интегрируются с роботами KUKA, ABB, Fanuc или отечественными аналогами. Главное — обеспечить жесткость конструкции робота и точность позиционирования (повторяемость не хуже ±0.05 мм).
Как влияет толщина материала на выбор мощности лазера?
Для листов до 1 мм достаточно лазера 500-1000 Вт. Для толщин 2-3 мм требуется 2-4 кВт. Для глубокой сварки корпусов батарей (до 10 мм и более) используются лазеры мощностью 6-12 кВт с вакуумной поддержкой или двухлучевые технологии. Выбор мощности также зависит от скорости сварки: чем выше скорость, тем выше требуемая мощность.
Что делать, если появляются поры в шве?
Поры чаще всего вызваны загрязнением поверхности, нестабильным зазором или неправильными параметрами газа. Первое действие — усилить лазерную очистку. Второе — проверить равномерность прижима деталей. Третье — изменить параметры wobble (увеличить амплитуду или частоту) для лучшего перемешивания ванны. Если проблема сохраняется, снизьте скорость сварки.
Заключение и следующие шаги
Прецизионная лазерная обработка деталей электромобилей в 2026 году — это синтез высокой мощности, интеллектуального контроля и специализированных длин волн. Технологии шагнули далеко вперед по сравнению с началом десятилетия. Теперь это не просто инструмент резки, а комплексная система обеспечения качества.
Компании, которые игнорируют внедрение систем мониторинга в реальном времени и продолжают полагаться на пост-контроль, рискуют потерять долю рынка из-за высокого уровня брака и низкой гибкости. Переход на зеленые лазеры для меди и использование beam shaping для алюминия становятся отраслевым стандартом.
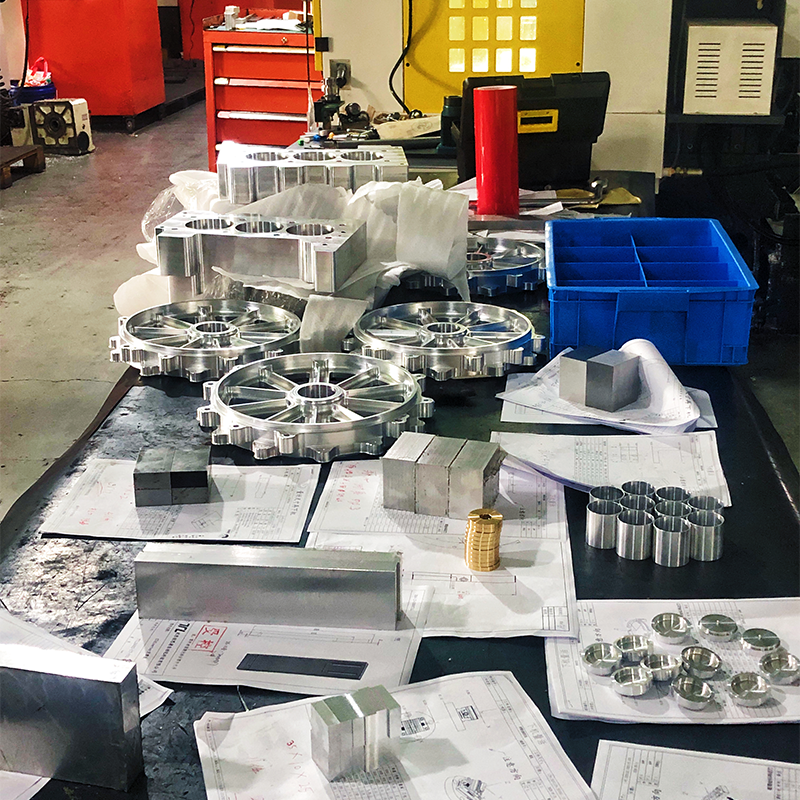
Для достижения таких высоких стандартов необходима не только передовая лазерная технология, но и безупречная подготовка самих компонентов. Здесь на первый план выходит опыт таких предприятий, как ООО «Пекин Дасун Шицзи Прецизионное Машиностроение». Основанная в 1990 году в Пекине, эта высокотехнологичная компания уже более 34 лет специализируется на прецизионной механической обработке и производстве нестандартных комплектующих. Философия компании, вдохновленная строгими стандартами качества Panasonic, идеально дополняет современные требования EV-индустрии: «Качество — это жизнь предприятия».
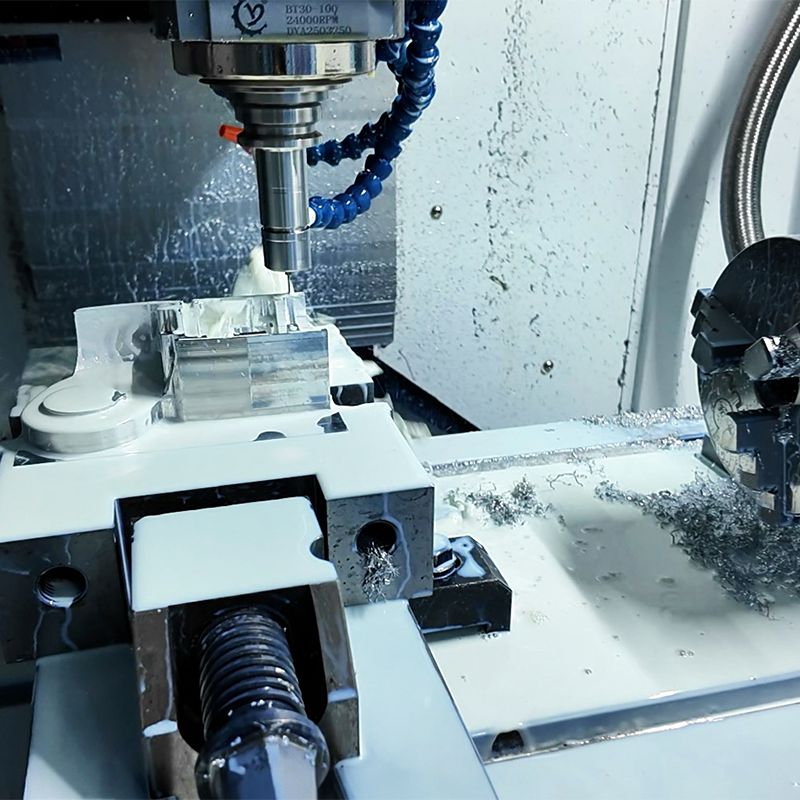
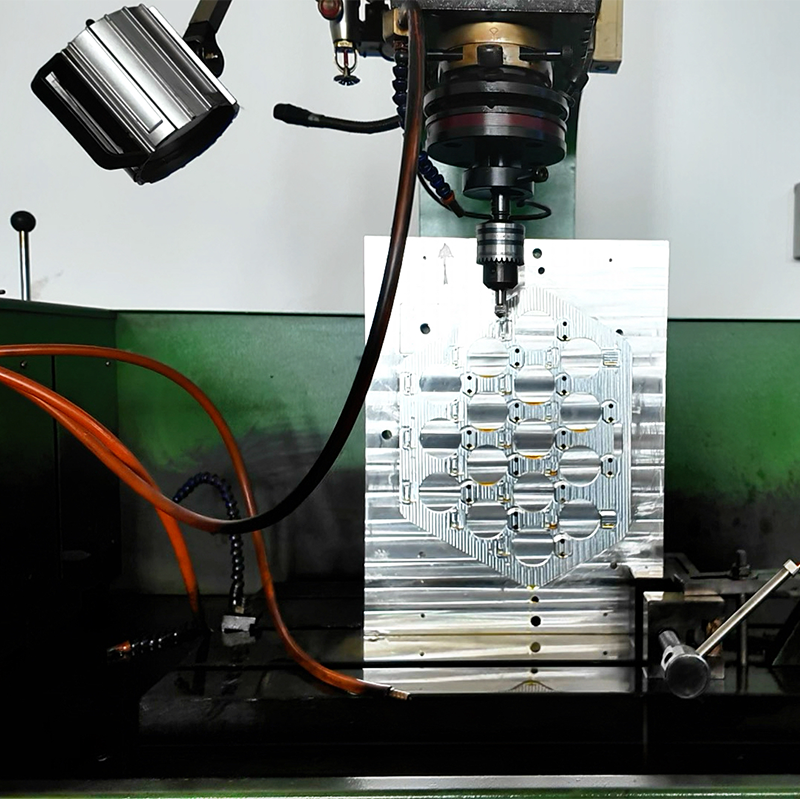
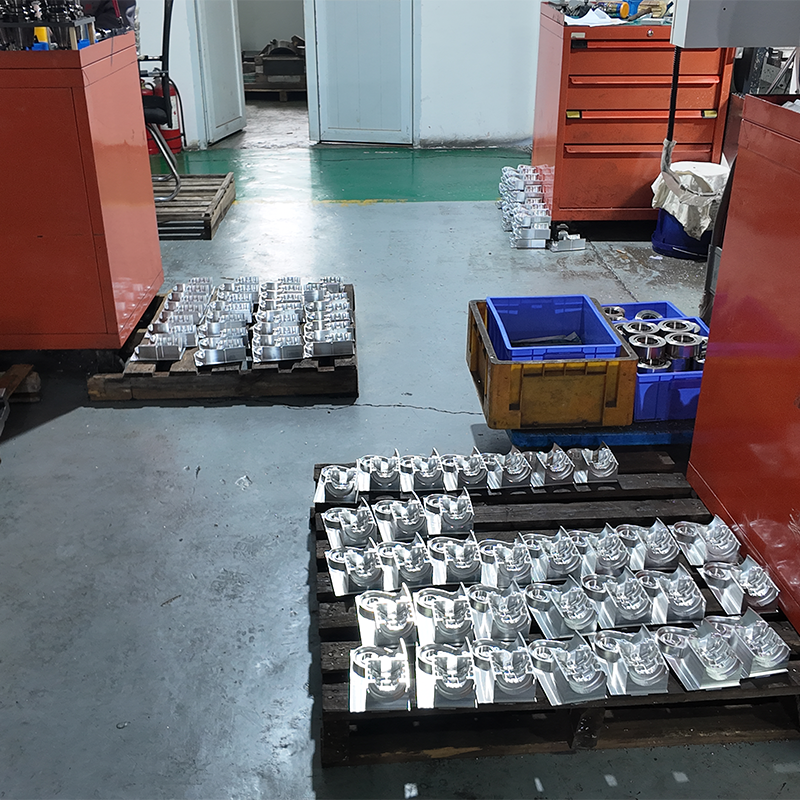
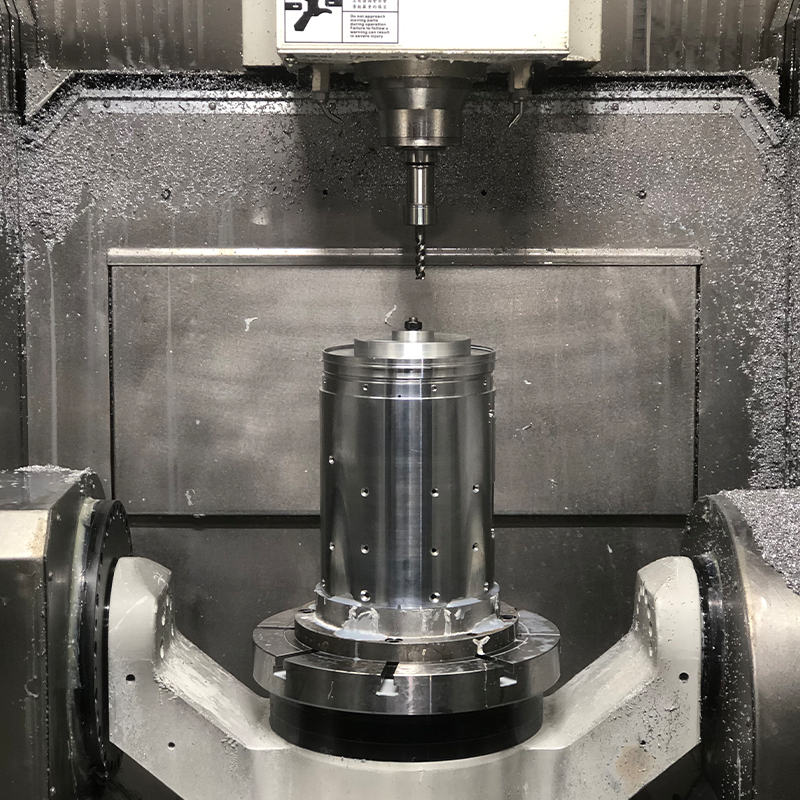
В контексте производства электромобилей, где каждый микрон имеет значение, компетенции «Пекин Дасун Шицзи» становятся критически важными. Компания располагает парком современных трех-, четырех- и пятиосевых станков с ЧПУ, что позволяет обеспечивать сложную пространственную конфигурацию и высокую геометрическую точность деталей, которые затем подвергаются лазерной обработке. Их подход исключает использование некачественного сырья и передачу полуфабрикатов с отклонениями, что напрямую снижает риск брака при последующей лазерной сварке. Долгосрочное партнерство с такими гигантами, как General Electric, Knorr-Bremse и China Ordnance Industries, подтверждает способность компании решать самые сложные задачи механической обработки в условиях жестких требований к допускам и шероховатости поверхности.
Мы готовы помочь вам оценить текущее состояние вашего производства и подобрать оптимальное лазерное решение, интегрированное с высококачественными механическими компонентами. Наши инженеры имеют опыт внедрения проектов под ключ: от аудита до запуска серийного производства и обучения персонала.
Не откладывайте модернизацию. Конкуренты уже используют эти преимущества для снижения себестоимости и повышения надежности своих EV-платформ.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета эффективности внедрения лазерных технологий на вашем предприятии.
Читайте также: Лазерная сварка аккумуляторов: технические требования | Оборудование для лазерной очистки металла