Космические детали и детали для радаров: точность обработки на станках с ЧПУ
2026-09-05
- Почему точность ЧПУ критична для аэрокосмических и радиолокационных систем
- Требования к материалам и их обрабатываемость на ЧПУ
- Технологические особенности прецизионной обработки на станках с ЧПУ
- Стандарты качества и сертификация: ISO, ГОСТ и AS9100
- Применение в радиолокационных системах: специфика волноводов и антенн
- Как выбрать надежного подрядчика для производства космических деталей
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Почему точность ЧПУ критична для аэрокосмических и радиолокационных систем
В нашей практике, охватывающей более 34 лет поставок высокоточных компонентов, мы неоднократно сталкивались с ситуацией, когда отклонение в 0,01 мм становилось причиной отказа всей системы наведения. Космические детали и детали для радаров: точность обработки на станках с ЧПУ — это не просто маркетинговый слоган, а жесткое инженерное требование, продиктованное физикой полета и распространения электромагнитных волн. Когда вы заказываете компонент для спутника или фазированной антенной решетки (ФАР), вы покупаете не металл, а гарантию того, что этот металл поведет себя предсказуемо в экстремальных условиях.
Рынок аэрокосмической отрасли в 2025-2026 годах демонстрирует резкий рост спроса на легкие композитные материалы и сложные геометрические формы, которые невозможно получить традиционными методами литья. Именно здесь станки с числовым программным управлением (ЧПУ) становятся единственным viable решением. Однако большинство поставщиков на рынке B2B совершают одну и ту же ошибку: они фокусируются на скорости снятия материала, игнорируя остаточные напряжения и микроструктурные изменения в поверхностном слое.
Мы видели, как партия корпусов для бортовых радаров была забракована после термовакуумных испытаний из-за непредсказуемой деформации. Причина крылась не в ошибке чертежа, а в неправильном выборе стратегии фрезерования, которая создала внутренние напряжения. Эта статья написана инженерами для инженеров и закупщиков, чтобы помочь вам избежать подобных финансовых потерь. Мы разберем технические нюансы, стандарты качества и критерии выбора подрядчика, который действительно понимает специфику аэрокосмического сектора.
Если вы ищете партнера для производства критически важных узлов, обратите внимание на то, как компания ООО «Пекин Дасун Шицзи Прецизионное Машиностроение» интегрирует многоосевую обработку с контролем качества на каждом этапе. Основанная в 1990 году в Пекине, наша компания более трех десятилетий развивалась как надежный поставщик прецизионных деталей, вдохновляясь эталонами качества таких гигантов, как Panasonic. Этот подход позволяет нам достигать допусков, недостижимых для большинства конкурентов на рынке СНГ и Азии, обеспечивая стабильность, сравнимую с лучшими мировыми практиками.
Требования к материалам и их обрабатываемость на ЧПУ
Выбор материала для аэрокосмических и радиолокационных применений диктуется тремя факторами: отношением прочности к весу, стабильностью размеров при перепадах температур и электромагнитными свойствами. В отличие от общего машиностроения, где часто используется сталь St3 или алюминий АД31, здесь применяются специфические сплавы, требующие особого подхода к инструменту и режимам резания.
Алюминиевые сплавы серии 7xxx и 2xxx
Алюминий 7075 (аналог В95 в ГОСТ) остается золотым стандартом для конструкционных элементов ракет-носителей и корпусов РЛС. Его высокая прочность достигается за счет легирования цинком, но это делает материал склонным к коррозии под напряжением. При обработке на ЧПУ главная проблема — это “налипание” материала на режущую кромку инструмента, что приводит к ухудшению качества поверхности Ra.
В нашей практике мы используем поликристаллический алмаз (PCD) или твердосплавные фрезы с наноструктурированным покрытием AlTiN для чистовой обработки. Скорость резания должна превышать 800 м/мин, но подача должна быть строго контролируемой, чтобы избежать вибраций. Один из наших клиентов столкнулся с проблемой трещинообразования в тонкостенных элементах антенны. Анализ показал, что использование эмульсии вместо специального масляного СОЖ привело к термическому шоку локальных зон. После перехода на масляное охлаждение брак снизился с 12% до 0,5%.
Титановые сплавы (Ti-6Al-4V)
Титан ВТ6 (Ti-6Al-4V) незаменим там, где требуется сочетание высокой прочности и коррозионной стойкости, например, в крепежных элементах шасси и узлах крепления двигателей. Низкая теплопроводность титана означает, что тепло не уходит в стружку, а накапливается в зоне резания и инструменте. Это вызывает быстрый износ фрез и может привести к изменению микроструктуры поверхностного слоя (так называемый “белый слой”), который становится хрупким.
Для обработки титана мы применяем стратегию трохоидального фрезерования, которая позволяет поддерживать постоянную нагрузку на зубья инструмента. Угол входа инструмента должен быть плавным, чтобы избежать ударных нагрузок. Важно также учитывать упругость титана: при обработке тонких стенок деталь может “отжиматься” от инструмента, что приводит к нарушению геометрии. Решение — использование промежуточных операций снятия напряжений и специальных прижимных приспособлений с распределенным усилием.
Инконель и жаропрочные суперсплавы
Для деталей, работающих в зонах высоких температур (сопла, камеры сгорания), используются никелевые суперсплавы, такие как Inconel 718. Эти материалы характеризуются высокой вязкостью и склонностью к упрочнению в процессе деформации. Если инструмент “задерживается” в зоне резания даже на долю секунды, материал под ним затвердевает, делая дальнейшую обработку невозможной без смены инструмента.
Обработка Инконеля требует мощных станков с высоким крутящим моментом на низких оборотах. Мы используем инструменты с переменным шагом зубьев для гашения вибраций. Стоимость инструмента для таких работ может составлять до 30% от себестоимости детали, поэтому оптимизация режимов резания является ключевой задачей технолога. Неправильный выбор режима может увеличить время обработки одной детали с 4 часов до 12, что критично для серийного производства.
Композиты и керамика для РЛС
Современные радиолокационные системы все чаще используют диэлектрические материалы и композиты для прозрачных радиопоглощающих обтекателей. Обработка углеродного волокна (CFRP) или керамики на основе нитрида бора требует совершенно иного подхода. Здесь нет стружки в классическом понимании — образуется абразивная пыль, которая быстро изнашивает направляющие станка и шпиндель.
Для таких задач необходимы станки с герметичной защитой осей и вакуумными системами удаления пыли. Инструменты должны быть изготовлены из твердого сплава с алмазным напылением. Главная опасность — расслоение композита на выходе инструмента. Мы решаем эту проблему использованием двухсторонней обработки или применением sacrificial layer (подкладного листа), который поддерживает волокна в момент выхода фрезы.
Рекомендация: Перед запуском серии всегда проводите тестовую обработку на образцах материала из той же партии, что и основной заказ. Химический состав даже в пределах допуска ГОСТ может значительно влиять на обрабатываемость.
Технологические особенности прецизионной обработки на станках с ЧПУ
Космические детали и детали для радаров: точность обработки на станках с ЧПУ определяется не только классом самого станка, но и комплексом сопутствующих технологий: термостабилизацией, виброизоляцией и стратегиями компенсации инструментальной погрешности. Обычный фрезерный центр с паспортной точностью позиционирования ±0,005 мм может не обеспечить требуемого качества для гироскопических датчиков или волноводов.
Многоосевая обработка (5-ось и более)
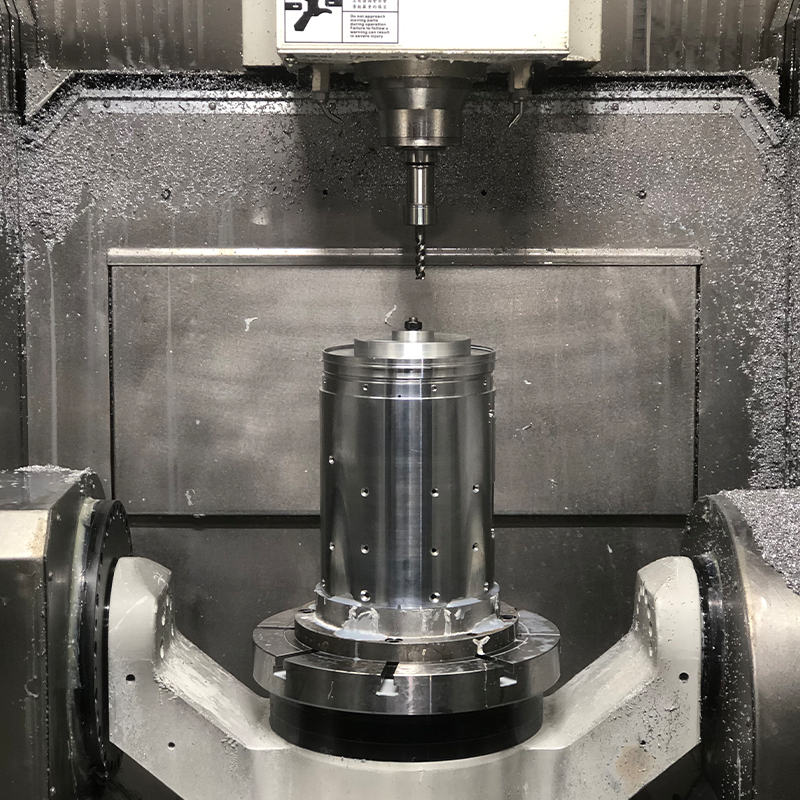
Использование 5-осевых станков позволяет обрабатывать сложные пространственные поверхности за одну установку. Это критически важно, так как каждая переустановка детали вносит дополнительную погрешность базирования. Для деталей РЛС, таких как рупорные излучатели или линзы Люнеберга, форма поверхности определяет диаграмму направленности антенны. Отклонение профиля даже на несколько микрон может привести к искажению луча и потере дальности обнаружения.
В 5-осевой обработке ключевым параметром является точность ротационных осей (A, B или C). Мы калибруем эти оси с помощью лазерных интерферометров перед каждой важной партией. Также важно использовать функции RTCP (Rotation Tool Center Point), которые позволяют контроллеру станка автоматически компенсировать смещение центра вращения инструмента относительно его длины.
Контроль температурных деформаций
Коэффициент линейного теплового расширения (КТЛР) алюминия составляет около 23·10⁻⁶ 1/°C. Это означает, что при изменении температуры в цеху всего на 1°C деталь длиной 1 метр изменит свои размеры на 23 микрона. Для прецизионных деталей это недопустимо. Наши производственные помещения оснащены системами климат-контроля, поддерживающими температуру с точностью до ±0,5°C.
Кроме того, сам процесс резания генерирует тепло. Мы используем сквозное охлаждение инструмента (через шпиндель) под высоким давлением, чтобы отводить тепло непосредственно из зоны контакта. Детали после черновой обработки обязательно проходят этап “отлеживания” для выравнивания температуры по всему объему before финишной операции.
Компенсация остаточных напряжений
Заготовки, полученные прокаткой или ковкой, имеют внутренние остаточные напряжения. При снятии большого объема материала эти напряжения перераспределяются, вызывая коробление детали. Это особенно актуально для тонкостенных конструкций космических аппаратов.
Мы применяем симметричную стратегию снятия материала: сначала удаляем материал с одной стороны, затем переворачиваем деталь и удаляем эквивалентный объем с другой. Это позволяет сохранить баланс напряжений. В некоторых случаях требуется промежуточная термообработка для снятия напряжений, хотя это увеличивает цикл производства. Для критических деталей мы используем метод вибрационной обработки (виброударное упрочнение) для стабилизации структуры материала.
Качество поверхности и целостность слоя
Для радиочастотных деталей шероховатость поверхности напрямую влияет на скин-эффект и потери сигнала. Шероховатость Ra 0,4 мкм может быть недостаточной для миллиметрового диапазона волн. Мы достигаем Ra 0,2 мкм и ниже за счет финишного фрезерования на высоких скоростях (HSM) с малым шагом между passes. В некоторых случаях требуется последующая полировка или химико-механическая обработка.
Важно избегать наклепа поверхности, который может изменить электропроводность материала. Поэтому мы контролируем состояние режущей кромки инструмента с помощью микроскопов и заменяем его по регламенту, а не по факту поломки.
Источник: Ассоциация производителей аэрокосмической техники отмечает, что 40% отказов электроники в космосе связаны с механическими напряжениями в корпусах, возникшими на этапе производства.
Стандарты качества и сертификация: ISO, ГОСТ и AS9100
Работа в аэрокосмической отрасли невозможна без строгого соблюдения международных и национальных стандартов. Наличие сертификата ISO 9001 является базовым требованием, но для поставщиков космической отрасли необходим стандарт AS9100 (в России аналогом является серия ГОСТ РВ 0015-002). Эти стандарты предъявляют повышенные требования к прослеживаемости материалов, управлению рисками и контролю конфигурации.
AS9100 и управление рисками
Стандарт AS9100 требует внедрения процесса управления рисками на всех этапах жизненного цикла продукта. Это означает, что мы должны заранее идентифицировать потенциальные проблемы (например, риск поставки некондиционного сырья или поломки уникального инструмента) и разработать планы по их mitigation. Для заказчика это гарантия того, что производитель не просто “точит детали”, а управляет процессом создания ценности.
Одним из ключевых требований является FAI (First Article Inspection) — проверка первой статьи. Это полный измерительный отчет по всем размерам первой детали из партии, подтверждающий соответствие чертежу. Без подписанного FAI серийное производство не начинается. Мы выполняем FAI в соответствии с стандартом AS9102, предоставляя клиенту подробный отчет с данными измерений.
ГОСТ РВ 0015-002 и военная приемка
Для проектов, связанных с государственными заказами в РФ и странах СНГ, обязателен ГОСТ РВ 0015-002. Этот стандарт регламентирует систему разработки и постановки продукции на производство. Особое внимание уделяется входному контролю материалов: каждая заготовка должна иметь сертификат завода-изготовителя с указанием номера плавки. Мы храним эти сертификаты в течение всего срока службы изделия плюс 5 лет.
Военная приемка предполагает присутствие представителя заказчика (ВП МО РФ) на критических этапах производства. Это требует от производителя высокой дисциплины и прозрачности процессов. Компания ООО «Пекин Дасун Шицзи Прецизионное Машиностроение» имеет опыт прохождения таких проверок и обеспечивает полное документальное сопровождение. Наша философия «Качество — это жизнь предприятия» исключает передачу полуфабрикатов с любыми отклонениями на следующие операции, что полностью соответствует строгим требованиям военной и аэрокосмической приемки.
Прослеживаемость материалов
Каждая деталь, покидающая наш цех, имеет уникальный серийный номер, который связывает ее с конкретной заготовкой, инструментом, оператором и программой ЧПУ. В случае выявления дефекта в эксплуатации, мы можем восстановить всю историю производства этой конкретной детали за несколько часов. Это требование критично для расследования инцидентов в авиации и космонавтике.
| Параметр | ISO 9001 | AS9100 / ГОСТ РВ | Влияние на продукт |
|---|---|---|---|
| Управление рисками | Базовый уровень | Обязательный глубокий анализ | Снижение вероятности скрытых дефектов |
| Проверка первой статьи (FAI) | Рекомендуется | Обязательно по AS9102 | Гарантия соответствия первой детали чертежу |
| Прослеживаемость | До уровня партии | До уровня отдельной детали/плавки | Возможность точечного отзыва при дефекте |
| Контроль поставщиков | Периодический аудит | Строгая валидация каждого поставщика | Стабильность качества сырья |
Важно: При запросе коммерческого предложения всегда уточняйте, требуется ли сертификация по AS9100 или ГОСТ РВ. Отсутствие этих стандартов у поставщика может стать причиной отказа в приемке готовой продукции военным представителем или интегратором.
Применение в радиолокационных системах: специфика волноводов и антенн
Радиолокационные станции (РЛС) нового поколения, особенно с активными фазированными антенными решетками (АФАР), требуют беспрецедентной точности изготовления металлических элементов. Волноводы, переходы, фильтры и корпуса модулей должны обеспечивать минимальные потери сигнала и высокую герметичность.
Изготовление волноводов сложного сечения
Волноводы передают СВЧ-сигнал от передатчика к антенне. Любая неровность внутри волновода вызывает отражение сигнала (возвратные потери), что снижает эффективность радара и может повредить передатчик. Внутренние поверхности волноводов должны быть идеально гладкими, а углы — строго прямыми или скругленными согласно расчету.
Традиционное изготовление волноводов методом литья или сварки часто требует последующей механической обработки внутренних каналов, что технологически сложно. Фрезерование на ЧПУ из цельной заготовки (monolithic waveguide) позволяет создать канал любой сложной формы с высокой точностью. Мы используем специальные длинные фрезы с внутренним охлаждением для обработки глубоких каналов. После фрезерования применяется гальваническое покрытие (серебрение или золочение) для улучшения проводимости.
Корпуса модулей АФАР
Активная фазированная антенная решетка состоит из тысяч приемо-передающих модулей (ППМ). Каждый модуль размещается в отдельной ячейке металлического корпуса. Расположение этих ячеек должно соответствовать геометрической сетке с точностью до нескольких микрон. Смещение даже одного модуля нарушает фазирование луча.
Обработка таких корпусов требует станков с высокой жесткостью и точностью позиционирования. Мы используем координатно-измерительные машины (КИМ) для контроля положения каждой ячейки. Кроме того, корпуса должны обеспечивать эффективный отвод тепла от ППМ, поэтому часто интегрируются каналы охлаждения, которые также фрезеруются на ЧПУ. Герметичность соединений проверяется гелиевыми течеискателями.
Экранирование и ЭМС
Космическая электроника чувствительна к электромагнитным помехам. Корпуса приборов должны обеспечивать надежное экранирование. Качество прилегания крышек к корпусам, определяемое плоскостностью поверхностей, критично для обеспечения электромагнитной совместимости (ЭМС). Мы обеспечиваем плоскостность до 0,02 мм на длине 300 мм, что позволяет использовать тонкие уплотнительные прокладки без риска проникновения помех.
Один из наших кейсов включал изготовление корпуса для бортового компьютера спутника связи. Проблема заключалась в необходимости объединения высокой жесткости конструкции с минимальным весом. Решение было найдено в использовании ребристой структуры, выфрезерованной из алюминиевой плиты толщиной 20 мм. Толщина стенок составляла всего 1,5 мм. Благодаря использованию высокоскоростной обработки и стратегий снижения вибраций, нам удалось избежать деформации тонких ребер.
Как выбрать надежного подрядчика для производства космических деталей
Выбор производителя для таких ответственных изделий, как космические детали и детали для радаров: точность обработки на станках с ЧПУ, является стратегическим решением. Ошибка в выборе партнера может привести не только к финансовым потерям, но и к срыву сроков запуска проекта. На что следует обращать внимание при оценке потенциального поставщика?
- Наличие собственного парка оборудования. Уточните, какие именно станки используются. Для прецизионных работ необходимы 5-осевые обрабатывающие центры известных брендов (DMG Mori, Mazak, Hermle, GF Machining Solutions). Наличие старых или универсальных станков говорит о невозможности обеспечения высокой точности.
- Метрологическая база. Производитель должен иметь собственную лабораторию с КИМ (координатно-измерительными машинами), профилометрами и шероховатомерами. Если измерения проводятся “на глаз” или на универсальных инструментах, риск брака возрастает многократно. Проверьте сертификаты поверки измерительного оборудования.
- Опыт работы с аналогичными материалами. Запросите примеры деталей из титана, инконеля или алюминия 7075. Опыт работы с этими материалами отличается от опыта работы со сталью. Попросите показать отчеты FAI или примеры сложных геометрических элементов.
- Прозрачность процессов контроля. Хороший поставщик сам расскажет вам о своих методах контроля. Он покажет, как фиксирует детали, как компенсирует температурные расширения и как хранит данные измерений. Если ответы уклончивы — это красный флаг.
- Гибкость и масштабируемость. Способность быстро перейти от прототипирования к серийному производству важна для современных agile-проектов. Узнайте минимальную партию (MOQ) и сроки переналадки оборудования.
Мы рекомендуем запрашивать не просто цену за деталь, а полную технологическую карту процесса. Это позволит вам оценить компетенцию инженеров поставщика. Если технолог не может объяснить, почему выбран именно такой режим резания или стратегия обработки, стоит задуматься о надежности такого партнера.
Часто задаваемые вопросы
Какой минимальный срок изготовления партии деталей для РЛС?
Срок зависит от сложности геометрии и доступности материала. Для прототипов (1-5 шт.) типичный срок составляет 2-3 недели, включая программирование и закупку сырья. Для серийных партий (от 50 шт.) срок может составлять 4-6 недель. Срочное изготовление возможно за дополнительную плату, но может потребовать упрощения процедур контроля, что не рекомендуется для космических применений.
Можно ли изготовить детали по чертежам заказчика без дополнительной документации?
Для простых деталей — да. Однако для космических и радиолокационных компонентов мы настоятельно рекомендуем проведение совместного технологического аудита чертежей (DFM — Design for Manufacturing). Часто конструкторские решения трудно реализуемы или экономически неэффективны. Наш инженерный отдел помогает оптимизировать чертежи для снижения стоимости и повышения надежности без изменения функционала.
Какие гарантии вы предоставляете на точность размеров?
Мы гарантируем соответствие всем размерам, указанным в чертеже, в пределах указанных допусков. Каждая партия сопровождается протоколом измерений. В случае выявления несоответствия по нашей вине, мы обязуемся переизготовить детали за свой счет или вернуть стоимость. Наши процессы сертифицированы по ISO 9001 и адаптированы под требования AS9100.
Работаете ли вы с экспортом и какими документами сопровождаете груз?
Да, мы имеем опыт экспортных поставок в страны СНГ, Европу и Азию. Мы предоставляем полный пакет документов: инвойс, упаковочный лист, сертификат происхождения, а также необходимые разрешительные документы на экспорт товаров двойного назначения (если применимо). Упаковка выполняется по стандартам защиты от влаги и ударов (ГОСТ 23170).
Заключение: инвестиция в надежность
Производство компонентов для аэрокосмической отрасли и радиолокации — это область, где компромиссы недопустимы. Космические детали и детали для радаров: точность обработки на станках с ЧПУ определяют успех миссии и безопасность людей. Выбирая подрядчика, вы выбираете партнера, который разделит с вами ответственность за результат.
Компания ООО «Пекин Дасун Шицзи Прецизионное Машиностроение» готова предложить вам не просто услуги металлообработки, а комплексное инженерное решение. За 34 года работы мы накопили уникальный опыт сотрудничества с такими лидерами индустрии, как China Ordnance Industries, General Electric и Sony Ericsson. Наши станки, наши специалисты и наша система качества работают на один результат: идеальную деталь, которая будет работать в космосе так же надежно, как на Земле.
Не рискуйте качеством своего продукта. Свяжитесь с нами сегодня для обсуждения вашего технического задания и получения предварительного расчета. Мы готовы провести бесплатный аудит ваших чертежей на предмет технологичности.