Детали летательных аппаратов и прецизионные детали для космической военной промышленности
2026-09-08
- Критические требования к деталям летательных аппаратов и прецизионным компонентам для космической военной промышленности
- Специфика материалов и технологий обработки для экстремальных условий эксплуатации
- Стандарты качества и сертификация: ГОСТ РВ, ISO и военные спецификации
- Почему Китай стал стратегическим партнером в поставке прецизионных деталей
- Процесс закупки: от чертежа до серийной поставки
- Сравнительный анализ: Китай vs Россия vs Европа
- Практический пример: опыт ООО «Пекин Дасун Шицзи Прецизионное Машиностроение»
- Часто задаваемые вопросы
- Заключение: Стратегия надежных поставок в новых реалиях
Критические требования к деталям летательных аппаратов и прецизионным компонентам для космической военной промышленности
В условиях современной геополитической напряженности и стремительного развития орбитальных группировок, качество деталей летательных аппаратов и прецизионных деталей для космической военной промышленности перестало быть просто вопросом технического соответствия. Это вопрос национальной безопасности и стратегического превосходства. Ошибка в допуске на уровне микрон или несоответствие материала условиям вакуума может привести к потере спутника стоимостью в сотни миллионов долларов или, что еще хуже, к сбою в системе раннего предупреждения. В нашей практике работы с оборонными подрядчиками и аэрокосмическими бюро мы неоднократно сталкивались с последствиями использования компонентов, сертифицированных только для гражданского сектора. Разница между «коммерческим классом» и «военным стандартом» заключается не только в цене, но в философии производства, контроле качества и прослеживаемости каждого этапа обработки.
Данное руководство предназначено для главных инженеров, руководителей отделов закупок и технических директоров предприятий, работающих в сегменте B2B поставок для авиации и космоса. Мы не будем рассматривать общие теории материаловедения. Вместо этого мы разберем конкретные инженерные вызовы: от выбора сплава титана ВТ6 для силовых каркасов до обеспечения чистоты поверхности класса А3 по ГОСТ 2789 для оптических систем. Мы проанализируем, почему китайские производители стали ключевыми партнерами для многих российских и международных компаний, несмотря на санкционное давление, и как правильно выстроить цепочку поставок, чтобы избежать рисков вторичных санкций и брака.
Если вы ищете надежного поставщика, способного обеспечить стабильное качество при серийном производстве сложных геометрических форм, эта статья даст вам инструментарий для оценки потенциальных партнеров. Мы расскажем, какие вопросы задавать на этапе аудита, какие сертификаты действительно имеют вес, а какие являются лишь маркетинговой оболочкой, и как проверить реальную способность завода выполнять заказы по спецификациям ГОСТ РВ или MIL-STD.
Специфика материалов и технологий обработки для экстремальных условий эксплуатации
Производство деталей для космической и военной авиации требует выхода за рамки стандартных промышленных практик. Компоненты работают в условиях, которые невозможно воспроизвести в обычном цеху без специального оборудования: глубокий вакуум, экстремальные температурные перепады (от -150°C до +150°C на орбите), высокая радиация и вибрационные нагрузки при запуске. Поэтому выбор базового материала и метода его обработки определяет жизнеспособность всего летательного аппарата.
Титановые сплавы и жаропрочные суперсплавы: выбор обоснован необходимостью
Титан остается королем аэрокосмической отрасли благодаря своему уникальному соотношению прочности к весу. Однако не каждый титан подходит для военных нужд. Сплав ВТ6 (аналог Ti-6Al-4V) является наиболее распространенным, но для критических узлов, таких как крепления двигателей или элементы шасси, часто требуются более сложные композиции, например, ВТ22 или импортные аналоги серии Ti-5553. Главная проблема при обработке титана — его низкая теплопроводность. При фрезеровании или точении тепло не отводится стружкой, а накапливается в зоне реза, что приводит к быстрому износу инструмента и изменению структуры металла (наклепу).
Мы наблюдали случаи, когда поставщики экономили на охлаждающей жидкости (СОЖ), используя эмульсии общего назначения вместо специализированных синтетических масел для титана. Результатом становилось появление микротрещин на поверхности детали, невидимых глазу, но критичных при циклических нагрузках. Для предотвращения этого необходимо требовать от производителя использования станков с высоким давлением подачи СОЖ (до 70-100 бар) и инструмента с наноструктурированными покрытиями (например, AlTiN). Кроме того, каждая партия титановых заготовок должна сопровождаться паспортом качества с указанием результатов ультразвукового контроля на наличие внутренних раковин.
Для элементов, подвергающихся воздействию высоких температур (сопла, камеры сгорания, теплозащитные экраны), применяются никелевые суперсплавы (Inconel 718, ХН78ТБ). Обработка этих материалов требует еще более жесткого контроля. Инструмент должен работать на низких скоростях резания, но с высокой подачей, чтобы избежать упрочнения поверхностного слоя. Любой перегрев ведет к образованию твердой корки, которую практически невозможно удалить последующей механической обработкой без нарушения геометрии.
Прецизионная механика: допуски и чистота поверхности
Термин «прецизионные детали» в контексте космической военной промышленности означает работу с допусками IT5-IT6 (по ISO) или точнее. Для гироскопических приборов, систем наведения и оптических креплений допуски могут составлять менее 1-2 микрон. Достичь такой точности на крупных партиях возможно только при наличии термостабилизированных производственных помещений. Изменение температуры в цеху на 2-3 градуса в течение смены может привести к тепловому расширению станины станка и выходу размеров за пределы поля допуска.
Особое внимание следует уделять чистоте поверхности. В вакууме космоса отсутствие атмосферы приводит к явлению «холодной сварки» металлических поверхностей, если они недостаточно гладкие или покрыты неправильной смазкой. Шероховатость Ra 0.4 может быть недостаточной для подвижных соединений в открытом космосе; часто требуется полировка до Ra 0.1 или нанесение специальных дисульфидмолибденовых покрытий. В нашей практике был случай, когда механизм раскрытия солнечных батарей заклинил из-за того, что поставщик использовал стандартную антикоррозийную смазку, которая испарилась в вакууме и полимеризовалась, создав вязкую субстанцию, блокирующую движение. Это подчеркивает важность тестирования материалов на газовыделение (outgassing) согласно стандартам ECSS-Q-ST-70-02.
Каждый этап обработки должен быть документирован. Если деталь проходит через пять различных операций (литье, черновая обработка, термообработка, чистовая обработка, покрытие), журнал маршрута должен содержать подписи ответственных лиц и данные измерительного контроля после каждого этапа. Это обеспечивает полную прослеживаемость, необходимую для сертификации по военным стандартам.
Стандарты качества и сертификация: ГОСТ РВ, ISO и военные спецификации
В международной торговле деталями для оборонной промышленности существует множество сертификатов, но их ценность неравнозначна. Понимание различий между ними позволяет отсеять недобросовестных поставщиков на ранних стадиях переговоров. Наличие сертификата ISO 9001 является обязательным минимумом, но совершенно недостаточным для производства критических компонентов.
ГОСТ РВ 0015-002: Российский стандарт для военной техники
Для поставок в рамках гособоронзаказа РФ или сотрудничества с российскими интеграторами ключевым документом является ГОСТ РВ 0015-002. Этот стандарт устанавливает требования к системе менеджмента качества организаций, разрабатывающих и поставляющих продукцию военного назначения. Его главное отличие от гражданского ISO 9001 — требование к управлению рисками, конфигурацией изделия и обеспечению надежности на всех этапах жизненного цикла.
Поставщик, сертифицированный по ГОСТ РВ, обязан иметь процедуры для:
- Входного контроля материалов с привлечением аккредитованных лабораторий.
- Идентификации и прослеживаемости каждой единицы продукции (серийные номера, клеймение).
- Управления несоответствующей продукцией: брак не просто выбрасывается, а анализируется с целью выявления системных причин.
- Подготовки персонала: операторы станков с ЧПУ должны проходить регулярную аттестацию на право выполнения работ повышенной сложности.
Если китайский или иной иностранный завод заявляет о соответствии этому стандарту, необходимо запросить акт аудита от уполномоченного органа. Часто компании путают наличие внутреннего регламента, похожего на ГОСТ РВ, с реальной сертификацией. Реальный аудит включает проверку архивов за последние 3 года, интервью с сотрудниками и наблюдение за производственным процессом в реальном времени.
AS9100 и ISO 9001: Международные benchmarks
Серия стандартов AS9100 (базирующаяся на ISO 9001) является глобальным золотым стандартом для аэрокосмической отрасли. AS9100 Rev D включает дополнительные требования к управлению цепочкой поставок, предотвращению контрафактных деталей и обеспечению безопасности продукции. Для экспорта компонентов в страны, не находящиеся под прямыми санкционными ограничениями, или для работы с международными консорциумами, наличие сертификата AS9100 от авторитетного органа (например, SGS, Bureau Veritas, TUV) является сильным сигналом надежности.
Однако, важно понимать контекст. Для российской военной промышленности приоритетом является соответствие национальным стандартам (ГОСТ) и техническим условиям (ТУ), разработанным под конкретное изделие. Сертификат AS9100 полезен как доказательство зрелости процессов, но он не заменяет приемочные испытания по ТУ заказчика. Мы рекомендуем комбинированный подход: выбирать поставщиков, имеющих международные сертификаты качества (как доказательство системности), но готовых гибко адаптировать свою документацию под требования ГОСТ РВ и специфические ТУ российского заказчика.
Роль неразрушающего контроля (НК)
Ни один сертификат системы менеджмента не гарантирует отсутствия дефектов в конкретной детали. Поэтому критически важным элементом является лаборатория неразрушающего контроля. Поставщик должен иметь собственную или контрактную лабораторию, оснащенную для проведения:
- Рентгенографического контроля (для выявления внутренних пор в литье и сварных швах).
- Ультразвуковой дефектоскопии (для обнаружения трещин в поковок и прокате).
- Капиллярного контроля (цветная дефектоскопия) для выявления поверхностных трещин.
- Вихретокового контроля для проверки целостности поверхностного слоя и толщины покрытий.
Требуйте предоставления протоколов НК вместе с каждой партией. Если поставщик отказывается проводить 100% контроль критических поверхностей, ссылаясь на «выборочный контроль по AQL», это красный флаг для деталей класса «космос». В этой отрасли выборочный контроль недопустим для узлов, отказ которых приводит к катастрофе.
Почему Китай стал стратегическим партнером в поставке прецизионных деталей
В последние годы география поставок комплектующих для ВПК претерпела радикальные изменения. Традиционные европейские и американские поставщики вышли из рынка или прекратили сотрудничество с Россией и рядом других стран. На этом фоне Китай продемонстрировал беспрецедентный рост технологических компетенций. Но дело не только в политике. Экономические и производственные факторы делают китайские заводы привлекательными даже в условиях открытого рынка.
Технологический скачок и доступность оборудования
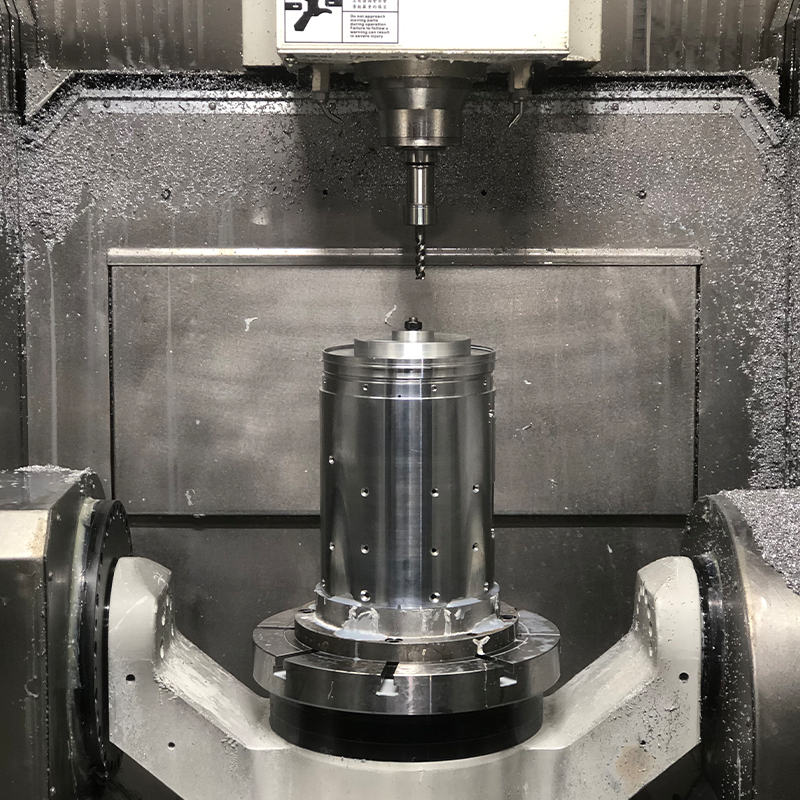
Китайские машиностроительные предприятия массово закупили парк высокоточного оборудования ведущих мировых брендов (Mazak, DMG Mori, Haas, GF AgieCharmilles) в период 2015-2022 годов. Сегодня многие заводы в провинциях Цзянсу и Гуандун обладают парком 5-осевых обрабатывающих центров, которые позволяют изготавливать детали сложной пространственной формы за одну установку. Это снижает накопление погрешностей и увеличивает точность.
Кроме того, китайская промышленность развила мощную базу производителей инструмента и оснастки. Если раньше зависимость от японского или немецкого инструмента была тотальной, то сейчас местные бренды (например, ZCCCT, OSG China) предлагают решения, сопоставимые по качеству с мировыми лидерами, но по цене на 30-40% ниже. Это позволяет снижать себестоимость конечной детали без потери качества.
Экономическая эффективность и масштабируемость
Стоимость рабочей силы в Китае растет, но она все еще значительно ниже, чем в Европе или России, особенно с учетом производительности. Китайские заводы работают в режиме 24/7, используя систему сменных бригад. Это позволяет сокращать сроки изготовления партий с 3-4 месяцев (типично для Европы) до 4-6 недель. Для программ, требующих быстрого развертывания группировок спутников или модернизации авиапарка, скорость является критическим фактором.
Масштабируемость — еще один ключевой плюс. Китайская инфраструктура позволяет быстро нарастить выпуск с 100 до 10 000 деталей в месяц, привлекая субподрядчиков в рамках кластера. В России или Европе расширение производства требует долгих согласований и инвестиций в новые помещения. В Китае достаточно заказать дополнительные мощности у соседей по индустриальному парку.
Управление рисками и логистика
Несмотря на преимущества, работа с Китаем несет риски. Главный из них — интеллектуальная собственность и утечка чертежей. Однако для стандартизированных деталей (крепеж, корпуса, валы) этот риск минимален. Более серьезная проблема — логистика и таможенное оформление. Санкционные ограничения усложняют финансовые транзакции и транспортировку двойных товаров.
Чтобы mitigate эти риски, мы рекомендуем:
- Использовать валюту расчетов, не подверженную блокировкам (юани, рубли), и банки, не находящиеся под прямыми санкциями SDN.
- Четко прописывать в контракте условия передачи прав на интеллектуальную собственность и штрафы за утечку данных.
- Работать через проверенных логистических операторов, специализирующихся на перевозке грузов двойного назначения, чтобы избежать задержек на таможне.
- Проводить предотгрузочный инспекционный контроль (PSI) силами независимой третьей стороны непосредственно на заводе в Китае.
Наш опыт показывает, что компании, которые инвестируют время в построение прямых отношений с фабриками, минуя трейдеров, получают наилучшие результаты. Трейдеры добавляют маржу, но не добавляют ценности в техническом плане и часто скрывают реального производителя.
Процесс закупки: от чертежа до серийной поставки
Закупка прецизионных деталей для военной и космической отрасли — это не транзакция, а процесс. Он требует тщательной подготовки и постоянного мониторинга. Ниже приведен пошаговый алгоритм, который минимизирует риски получения некондиционной продукции.
Шаг 1: Подготовка технической документации
Чертежи должны быть выполнены в соответствии с ЕСКД (Единая система конструкторской документации) или международным стандартом ISO GPS (Geometrical Product Specifications). Важно указать не только размеры, но и требования к шероховатости, покрытиям, термообработке и методам контроля. Отсутствие четких указаний по допускам дает производителю право использовать общие допуски (обычно ISO 2768-m), что неприемлемо для прецизионных деталей. Всегда выделяйте критические размеры символом «ключевой характеристики».
Шаг 2: Квалификация поставщика и аудит
Не ограничивайтесь запросом коммерческого предложения. Запросите пакет документов: сертификаты ISO/ГОСТ РВ, список основного оборудования, организационную структуру отдела качества. Если объем заказа значителен, организуйте выездной аудит. Обратите внимание на чистоту в цехах, маркировку зон хранения брака, состояние измерительного инструмента (калиброванные ли микрометры и штангенциркули?). Попросите показать журнал настройки станков за последнюю неделю.
Шаг 3: Изготовление опытных образцов (FAI)
Перед запуском серии обязательно изготовление первой статьи (First Article Inspection — FAI). Поставщик должен предоставить отчет FAI, где каждый размер из чертежа сопоставлен с фактическим замером. Независимая лаборатория должна подтвердить эти данные. Не утверждайте серию, пока не получите и не проверите физические образцы. Визуальный осмотр и проверка на координатно-измерительной машине (КИМ) выявят 90% проблем.
Шаг 4: Контроль серийного производства
Для серийных поставок внедрите статистический контроль процесса (SPC). Поставщик должен предоставлять карты контроля ключевых параметров. Это позволяет увидеть тренд ухода размера за пределы допуска еще до того, как будет изготовлен брак. Регулярные внезапные проверки (или проверки через третьих лиц) поддерживают дисциплину на производстве.
Шаг 5: Приемка и входной контроль
Даже при идеальном контроле на стороне поставщика, входной контроль на вашем предприятии обязателен. Выборка должна проводиться по усиленным планам контроля. Особое внимание уделяйте упаковке: прецизионные детали должны быть защищены от коррозии и механических повреждений при транспортировке. Использование вакуумной упаковки с силикагелем и жестких пластиковых ложементов является стандартом.
Сравнительный анализ: Китай vs Россия vs Европа
Для принятия взвешенного решения о выборе юрисдикции производства, мы подготовили сравнительную таблицу ключевых параметров. Данные основаны на нашем опыте работы с более чем 50 заводами в разных регионах за последние 5 лет.
| Критерий сравнения | Китай | Россия | Европа (Германия/Италия) |
|---|---|---|---|
| Стоимость изготовления | Низкая/Средняя. Выгода 30-50% по сравнению с ЕС. | Средняя. Зависит от региона и типа предприятия. | Высокая. Высокие накладные расходы и зарплаты. |
| Сроки производства | Быстрые (4-6 недель). Гибкая система смен. | Средние/Длительные (2-4 месяца). Бюрократия. | Длительные (3-6 месяцев). Очереди на загрузка. |
| Технологический уровень | Высокий. Современный парк станков ЧПУ. | Высокий в ВПК, средний в гражданском секторе. | Очень высокий. Лидеры в сверхточной обработке. |
| Соответствие ГОСТ РВ | Требует адаптации. Не все заводы понимают специфику. | Нативное соответствие. Понимание культуры ВПК. | Низкое. Ориентация на EN/MIL стандарты. |
| Логистические риски | Средние. Таможенные сложности, длинные плечи. | Минимальные. Внутристрановая логистика. | Критические. Санкции, запреты на экспорт. |
| Гибкость изменений | Высокая. Быстрое внесение правок в программу ЧПУ. | Низкая. Долгое согласование изменений в ТД. | Средняя. Высокая стоимость переналадки. |
Из таблицы видно, что Китай предлагает оптимальный баланс цены и скорости, но требует тщательного управления качеством и логистикой. Россия незаменима для изделий, требующих строгого соблюдения ГОСТ РВ и секретности. Европа остается эталоном качества для сверхсложных задач, но политические реалии делают ее недоступной для большинства проектов в сфере военной промышленности РФ и дружественных стран.
Практический пример: опыт ООО «Пекин Дасун Шицзи Прецизионное Машиностроение»
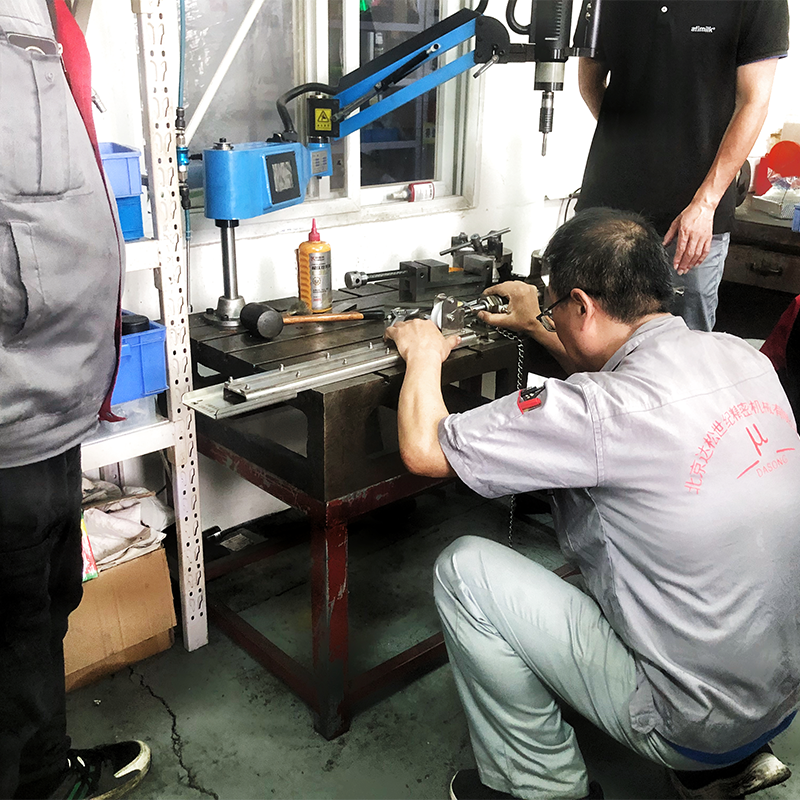
Теоретические знания о стандартах и материалах должны подкрепляться практикой. Ярким примером успешной интеграции китайских производственных возможностей в высокие стандарты качества является деятельность ООО «Пекин Дасун Шицзи Прецизионное Машиностроение». Это частное высокотехнологичное предприятие, основанное в 1990 году в Пекине, уже более трех десятилетий специализируется на производстве прецизионных механических деталей и нестандартных комплектующих.
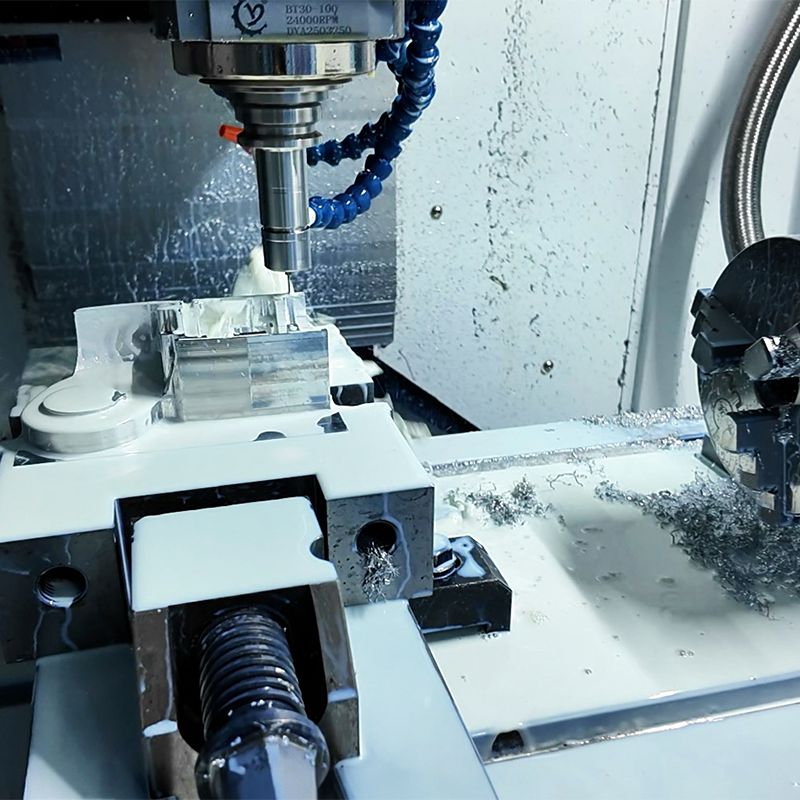
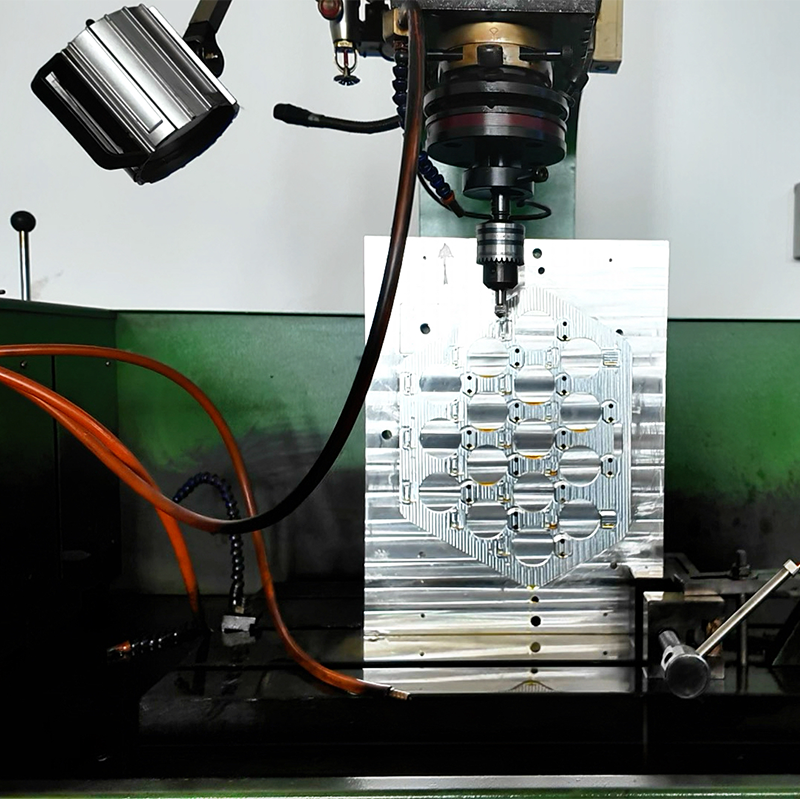
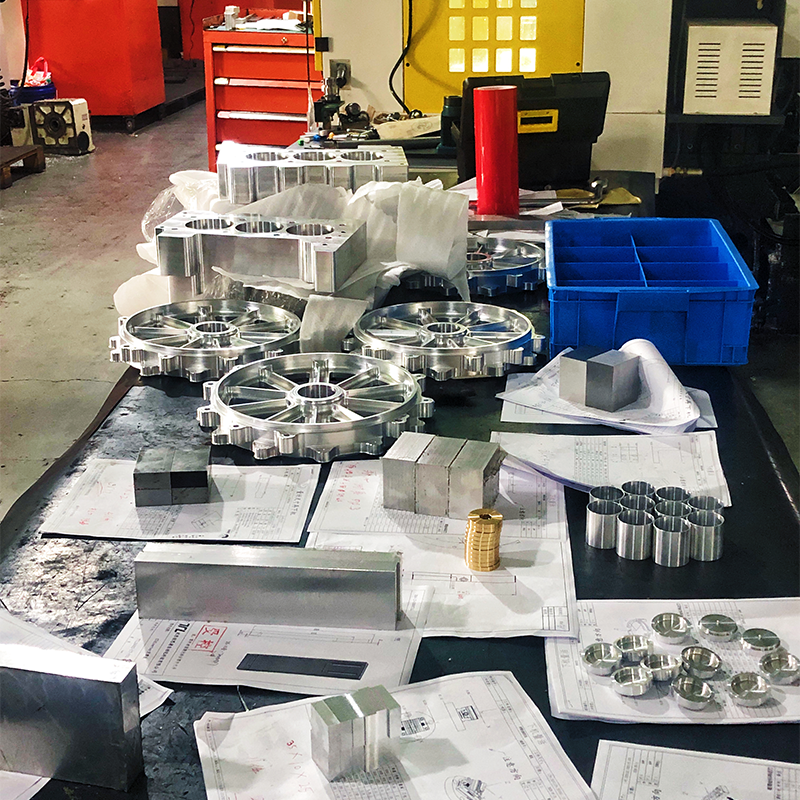
Философия компании, вдохновленная строгими требованиями таких гигантов, как Panasonic, делает акцент на том, что качество — это не просто этап проверки, а основа жизни предприятия. Такой подход идеально резонирует с потребностями аэрокосмической отрасли, где цена ошибки чрезвычайно высока. Производственная база «Пекин Дасун Шицзи» оснащена современным парком токарных и многокоординатных (3-, 4- и 5-осевых) станков с ЧПУ. Это оборудование позволяет обеспечивать высокую геометрическую точность и создавать детали со сложной пространственной конфигурацией, что критически важно для компонентов летательных аппаратов.
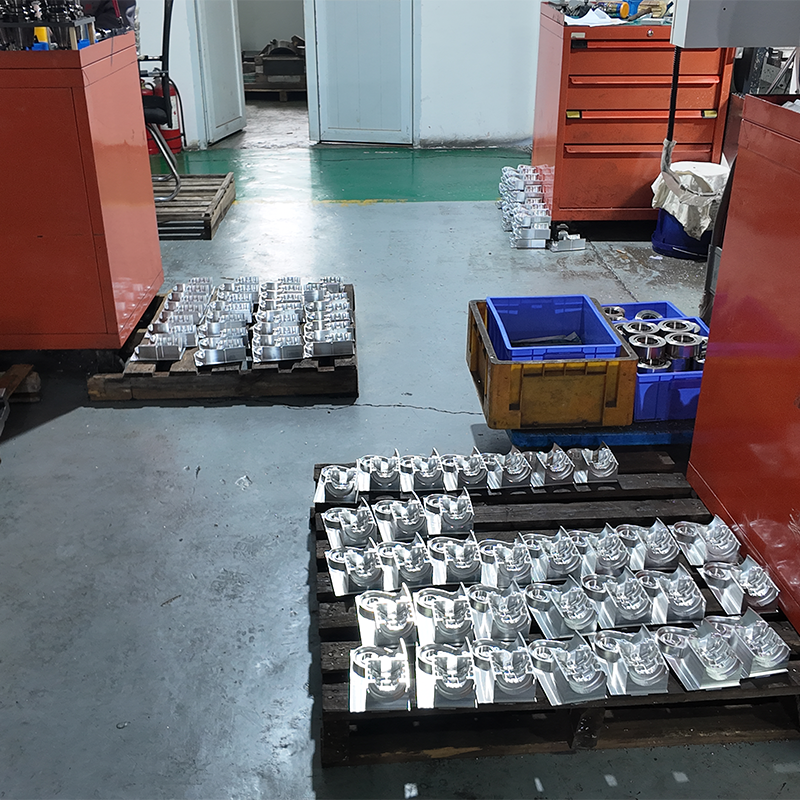
В отличие от производителей, ориентированных на массовый выпуск типовых изделий, «Пекин Дасун Шицзи» фокусируется на индивидуальных решениях: от единичных опытных образцов до средних серий. Компания категорически исключает использование некачественного сырья и не допускает передачу полуфабрикатов с отклонениями на следующие операции. Система сквозного контроля качества, охватывающая все этапы — от входного контроля материалов до финальной приемки, — обеспечивает стабильность параметров, необходимую для соблюдения допусков IT5-IT6 и требований по шероховатости поверхности.
За 34 года работы компания накопила уникальный опыт адаптации передовых технологий и установила долгосрочные партнерские отношения с ведущими промышленными группами, включая China Ordnance Industries, Чэньси Авиация, General Electric, Knorr-Bremse и другие. Этот опыт подтверждает, что китайский производитель может быть не просто исполнителем, а надежным технологическим партнером, способным решать сложные задачи механической обработки в условиях растущих требований к точности и срокам. Сотрудничество с такими предприятиями демонстрирует, что сочетание китайской производственной гибкости и жесткой культуры качества позволяет успешно реализовывать проекты даже в самых требовательных сегментах, включая оборонную и космическую промышленность.
Часто задаваемые вопросы
Как проверить реальное качество деталей без разрушения образца?
Используйте комплекс методов неразрушающего контроля (НК). Для поверхностных дефектов применяйте капиллярную дефектоскопию (цветной пенетрант). Для внутренних пустот и трещин — рентгенографию или ультразвук. Для контроля твердости и структуры поверхностного слоя — вихретоковый метод. Требуйте от поставщика предоставления протоколов НК с привязкой к серийным номерам деталей. Визуального осмотра недостаточно для прецизионных компонентов.
Можно ли использовать гражданские материалы (например, титан Grade 2) вместо военных аналогов?
Категорически не рекомендуется для несущих и критических конструкций. Гражданские материалы имеют более широкие допуски по химическому составу и механическим свойствам. Они не проходят обязательную процедуру сертификации на газовыделение и радиационную стойкость. Замена материала возможна только после проведения полного цикла квалификационных испытаний и официального внесения изменений в конструкторскую документацию с согласованием заказчиком.
Какой минимальный объем заказа (MOQ) обычно требуют китайские заводы для прецизионных деталей?
Для деталей со сложной обработкой на 5-осевых станках MOQ часто составляет 10-50 штук, так как основное время уходит на программирование и наладку. Для простых токарных деталей MOQ может быть от 100-500 штук. Однако многие заводы готовы сделать пробную партию из 1-5 штук по повышенной цене («стоимость наладки»). Это лучший способ проверить качество перед крупным заказом.
Как защитить чертежи от копирования при передаче китайскому производителю?
Разделите чертеж на части: передавайте только те виды и разрезы, которые необходимы для конкретной операции. Используйте водяные знаки. Подпишите соглашение о неразглашении (NDA) с юридической силой в юрисдикции производителя. Однако лучшая защита — это сохранение ключевой сборки и финальной юстировки на своей территории, поставляя за рубеж только отдельные компоненты, не раскрывающие общую архитектуру устройства.
Заключение: Стратегия надежных поставок в новых реалиях
Интеграция качественных деталей летательных аппаратов и прецизионных деталей для космической военной промышленности в производственную цепочку требует отказа от стереотипа «дешево и сердито». В этом сегменте дешево может стоить слишком дорого. Успех зависит от глубокого понимания материалов, строгости контроля качества и выстраивания прозрачных отношений с производителем.
Китайские производственные мощности сегодня представляют собой мощный ресурс для масштабирования и снижения затрат, при условии грамотного технического аудита и контроля. Совмещение передовых технологий обработки с жесткими требованиями ГОСТ РВ и военными стандартами позволяет создавать конкурентоспособную продукцию мирового уровня.
Мы готовы помочь вам в решении сложных задач по изготовлению прецизионных компонентов. Наша экспертиза охватывает весь цикл: от анализа чертежей и подбора материалов до организации логистики и входного контроля. Не рискуйте надежностью ваших аппаратов.
Запросите коммерческое предложение на изготовление прецизионных деталей или свяжитесь с нашими инженерами для консультации по вашему проекту.
Свяжитесь с нами сегодня