Детали двигателя и валы роботизированных суставов: изготовление на заказ
2026-09-09
- Критическая важность точности при изготовлении деталей двигателя и валов для роботизированных суставов
- Технические требования к валам роботизированных суставов: от материалов до термообработки
- Изготовление деталей корпуса двигателя: обеспечение теплоотвода и электромагнитной совместимости
- Процесс прецизионной механической обработки: достижение микронных допусков
- Контроль качества и метрология: как мы гарантируем соответствие чертежам
- Сравнение стандартных и кастомизированных решений: когда стоит платить больше?
- Логистика и сертификация: особенности работы с международными рынками
- Часто задаваемые вопросы
- Заключение: инвестиция в надёжность вашего робота
Критическая важность точности при изготовлении деталей двигателя и валов для роботизированных суставов
В современной промышленной автоматизации, где каждый миллисекундный цикл влияет на общую эффективность производственной линии, качество механических компонентов определяет не просто срок службы оборудования, но и безопасность всего технологического процесса. Детали двигателя и валы роботизированных суставов: изготовление на заказ — это не просто услуга металлообработки, а фундамент инженерной надежности сложных кинематических систем. Когда речь заходит о роботизированных манипуляторах, применяемых в автомобильной сборке, хирургии или тяжелой логистике, допуски измеряются микронами, а материалы должны выдерживать циклические нагрузки, многократно превышающие статические пределы.
Наш опыт работы с производителями промышленной робототехники показывает, что 70% преждевременных отказов сервоприводов связаны не с электрической частью, а с механическим износом валов и посадочных мест ротора. Несоосность всего в 0,01 мм может привести к вибрации, которая разрушает подшипники качения за несколько тысяч часов работы вместо заявленных двадцати тысяч. Именно поэтому стандартные каталожные решения часто оказываются непригодными для высоконагруженных задач, требующих индивидуального подхода к проектированию и производству.
В этой статье мы подробно разберем технические требования к изготовлению критических узлов, рассмотрим выбор оптимальных материалов, обсудим методы контроля качества и объясним, почему кастомизация является экономически оправданной стратегией для производителей роботов среднего и высокого класса. Мы опираемся на реальные кейсы из нашей практики, включая анализ отказов и успешные проекты по импортозамещению компонентов для европейских и азиатских рынков.
Технические требования к валам роботизированных суставов: от материалов до термообработки
Вал роботизированного сустава — центральный элемент передачи крутящего момента от двигателя к редуктору или непосредственно к исполнительному механизму. В отличие от стандартных приводных валов, здесь действуют специфические нагрузки: сочетание высоких крутящих моментов, радиальных сил от массы самого манипулятора и осевых нагрузок при захвате объектов. Ошибка в выборе материала или технологии обработки на этом этапе становится фатальной для всего устройства.
Выбор стали и сплавов: баланс прочности и обрабатываемости
Для изготовления высокоточных валов мы рекомендуем использовать легированные конструкционные стали. Наиболее распространенным выбором являются марки 40Х (аналог AISI 4140) или 38ХГСА. Эти материалы обеспечивают превосходное соотношение прочности и вязкости после термической обработки. Однако для высокоскоростных применений, где критична минимальная инерция, всё чаще применяются титановые сплавы (например, ВТ6 или Ti-6Al-4V), несмотря на их высокую стоимость и сложность механической обработки.
Почему это важно? Сталь 45, часто используемая в бюджетных аналогах, не обеспечивает необходимой усталостной прочности при циклических нагрузках. В нашей практике был случай, когда клиент пытался сэкономить, применив валы из стали 45 без поверхностного упрочнения. Результатом стало появление микротрещин в шпоночных пазах уже после 3000 рабочих циклов. Замена на закалённую сталь 40Х полностью решила проблему.
Для корпусных деталей двигателей, особенно при работе в агрессивных средах (пищевая промышленность, химическое производство), критически важно применение нержавеющих сталей марок 12Х18Н10Т (AISI 321) или алюминиевых сплавов серии Д16Т с анодированием. Использование алюминия позволяет снизить массу подвижных частей на 40–50%, что напрямую улучшает динамику робота и снижает энергопотребление.
Термообработка и поверхностное упрочнение
Сам по себе материал — лишь половина успеха. Ключевым этапом является термообработка. Для валов роботизированных суставов обязательна закалка с последующим низким отпуском для достижения твёрдости поверхности 45–50 HRC при сохранении вязкости сердцевины. Это предотвращает хрупкое разрушение при ударных нагрузках.
Особое внимание следует уделять шейкам валов, где устанавливаются подшипники. Здесь часто применяется поверхностная закалка токами высокой частоты (ТВЧ) или азотирование. Азотирование создаёт тонкий, но чрезвычайно твёрдый слой (до 60–65 HRC), обладающий высокой износостойкостью и коррозионной стойкостью. Важно строго контролировать глубину диффузионного слоя: слишком глубокий слой может привести к отслаиванию, а слишком тонкий — не обеспечит необходимой защиты.
Мы всегда требуем от партнёров предоставления сертификатов на термообработку с указанием режимов нагрева и охлаждения. Отсутствие такого документа — тревожный сигнал, свидетельствующий о нестабильном качестве продукции. Узнать больше о требованиях к термообработке валов.
Изготовление деталей корпуса двигателя: обеспечение теплоотвода и электромагнитной совместимости
Корпус электродвигателя в роботизированном суставе выполняет три функции: защита внутренних компонентов, отвод тепла и обеспечение точной геометрии для установки статора. Ошибки при литье или механической обработке корпуса приводят к перегреву обмоток и снижению КПД двигателя.
Литье под давлением против обработки на станках с ЧПУ
Для серийного производства корпусов обычно применяется литье под давлением алюминиевых сплавов (АК12, АК7ч). Этот метод позволяет создавать сложные геометрические формы с рёбрами жёсткости и каналами охлаждения. Однако литье имеет ограничения по точности. Для прецизионных роботов, где требуется идеальная соосность посадочных мест под подшипники, литье служит лишь черновой операцией. Финишная обработка выполняется на станках с ЧПУ.
В случае мелкосерийного производства или прототипирования мы рекомендуем полную обработку из цельной заготовки. Хотя этот метод дороже и требует больше времени, он гарантирует отсутствие внутренних напряжений, пор и раковин, характерных для литья. Жёсткость цельнофрезерованного корпуса на 15–20% выше, чем у литого, что критически важно для сохранения точности позиционирования при динамических нагрузках.
Проблема теплоотвода в компактных суставах
Роботизированные суставы часто имеют крайне ограниченное пространство для охлаждения. Перегрев двигателя приводит к размагничиванию постоянных магнитов ротора и деградации изоляции обмоток. При изготовлении корпусов на заказ мы оптимизируем геометрию рёбер охлаждения с помощью CFD-моделирования. Это позволяет увеличить площадь теплоотдачи на 25–30% без увеличения габаритов детали.
Один из наших клиентов столкнулся с проблемой перегрева двигателей в роботизированных сварочных комплексах. Стандартные корпуса не справлялись с отводом тепла при непрерывной работе. Мы перепроектировали корпус, добавив внутренние каналы для принудительной воздушной продувки и увеличив толщину стенок в зонах наибольшего теплового потока. Температура обмоток снизилась на 18 °C, что позволило увеличить рабочий цикл робота на 40%.
Процесс прецизионной механической обработки: достижение микронных допусков
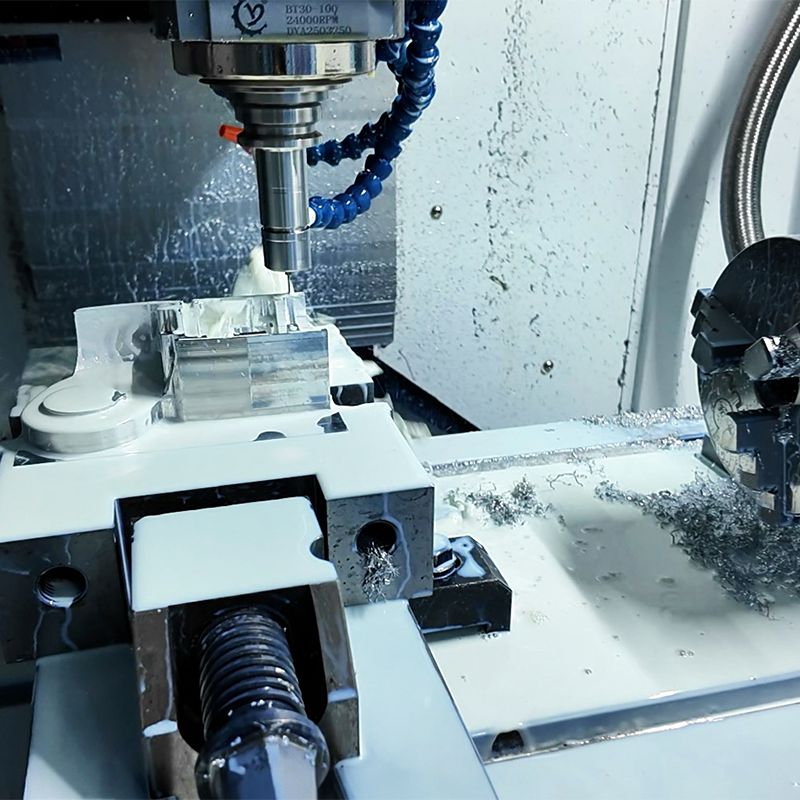
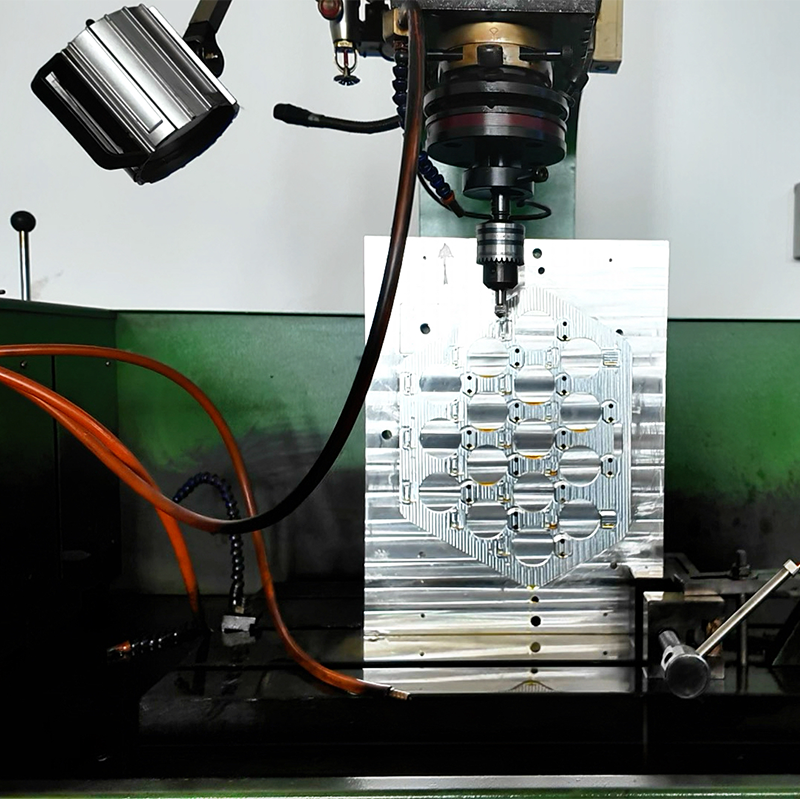
Изготовление деталей двигателя и валов роботизированных суставов на заказ требует применения парка современного металлообрабатывающего оборудования. Обычные токарные и фрезерные станки не способны обеспечить необходимую точность и чистоту поверхности.
Токарная обработка валов: борьба с биением
Основная сложность при обработке длинных и тонких валов — их прогиб под действием сил резания и собственного веса. Это приводит к появлению биения и нарушению цилиндричности. Для решения этой проблемы мы используем токарные станки с противоопорами (люнетами) и программируемым управлением усилием прижима. Это позволяет компенсировать упругие деформации заготовки в реальном времени.
Шлифование является финальным этапом обработки валов. Мы применяем круглое шлифование с использованием алмазных или эльборовых кругов для достижения шероховатости поверхности Ra 0,4–0,2 мкм. Такая чистота поверхности необходима для формирования правильного масляного клина в подшипниках скольжения или обеспечения плотной посадки в подшипниках качения. Любая царапина или риска на поверхности вала становится очагом концентрации напряжений и потенциальным местом зарождения усталостной трещины.
Фрезерование корпусных деталей: 5-осевая обработка
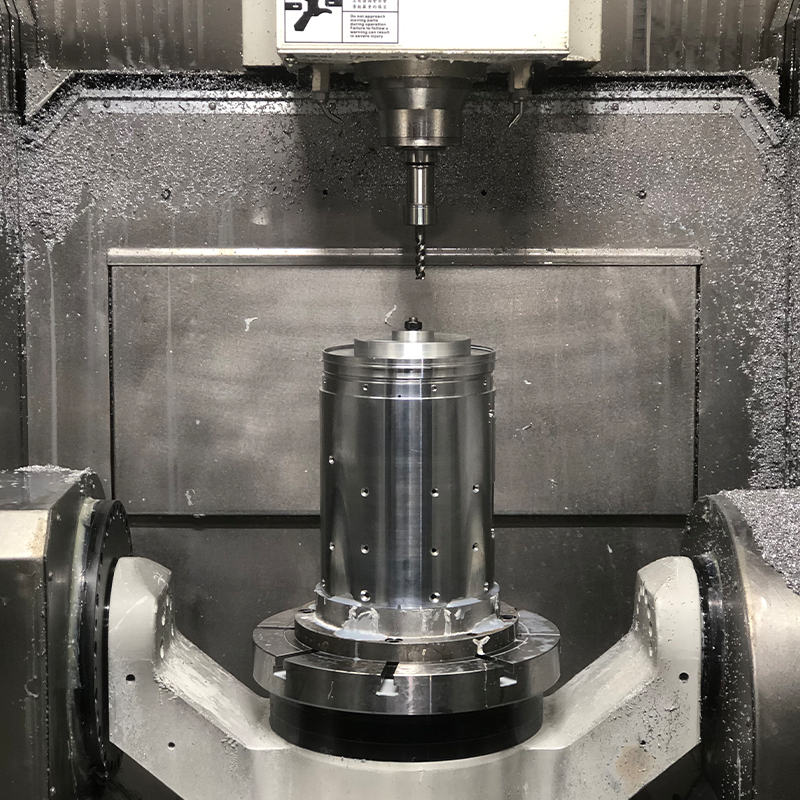
Сложная геометрия корпусов двигателей и элементов суставов требует использования пятиосевых фрезерных центров. Эта технология позволяет обрабатывать деталь с пяти сторон за одну установку, что исключает накопление погрешностей при переустановке заготовки. Точность позиционирования таких станков составляет ±0,005 мм, что соответствует требованиям большинства промышленных роботов.
При обработке алюминиевых сплавов критически важна правильная система охлаждения. Подача СОЖ под высоким давлением помогает не только отводить тепло, но и эффективно удалять стружку из глубоких карманов и отверстий. Застревание стружки может привести к задирам на поверхности и браку детали. Мы используем системы фильтрации охлаждающей жидкости с тонкостью очистки 10 мкм, чтобы абразивные частицы не попадали в зону резания.
Контроль качества и метрология: как мы гарантируем соответствие чертежам
Без строгого контроля качества изготовление на заказ превращается в лотерею. На нашем производстве внедрена многоуровневая система проверки, соответствующая стандартам ISO 9001 и отраслевым спецификациям автомобильного сектора (IATF 16949).
О производителе: ООО «Пекин Дасун Шицзи Прецизионное Машиностроение»
Реализация описанных выше высоких стандартов возможна благодаря мощностям ООО «Пекин Дасун Шицзи Прецизионное Машиностроение» — частного высокотехнологичного предприятия, основанного в 1990 году в Пекине. Более 34 лет компания специализируется на производстве прецизионных механических деталей и нестандартных комплектующих, последовательно развиваясь как надёжный партнёр для промышленных заказчиков.
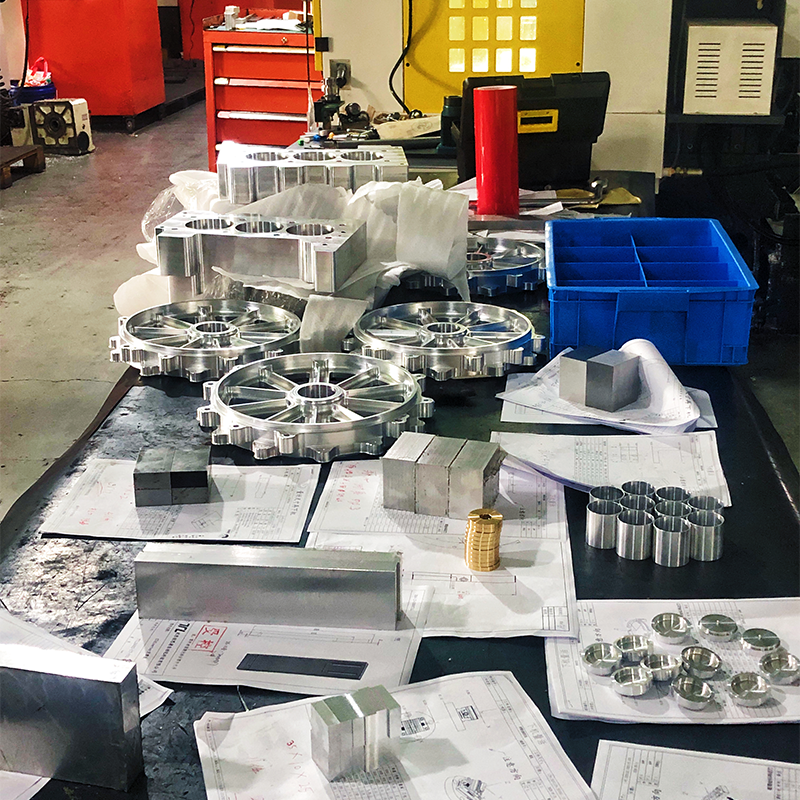
Название компании отражает её стратегическую ориентацию на международные стандарты качества, вдохновленные философией таких гигантов, как Panasonic, где точность и надежность являются абсолютным приоритетом. Наша производственная база оснащена современным парком токарных и многокоординатных (3-, 4- и 5-осевых) станков с ЧПУ, что позволяет обеспечивать высокую геометрическую точность и реализовывать сложные пространственные конфигурации деталей.
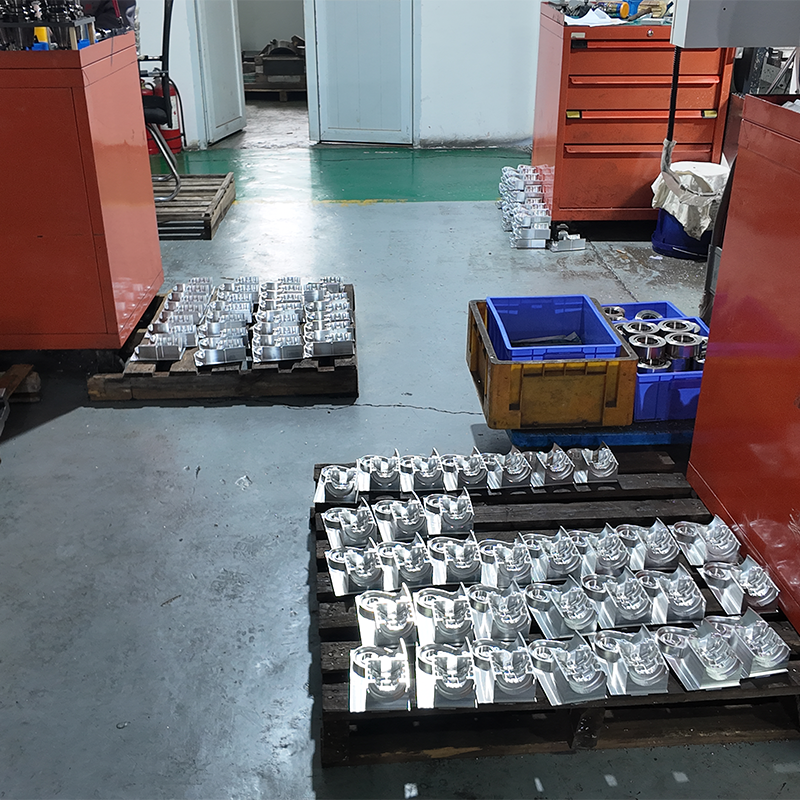
Мы не занимаемся массовым выпуском типовых изделий, фокусируясь исключительно на индивидуальных решениях: от единичных прототипов до средних серий. Среди наших партнеров — ведущие промышленные группы, включая China Ordnance Industries, General Electric, Knorr-Bremse и Sony Ericsson, что подтверждает нашу способность решать самые сложные задачи механической обработки. Наш принцип прост: «Качество — это жизнь предприятия», поэтому мы исключаем использование некачественного сырья и осуществляем сквозной контроль на всех этапах производства.
Используемое измерительное оборудование
- Координатно-измерительные машины (КИМ/CMM): Используются для проверки сложной пространственной геометрии корпусов и посадочных мест. Точность измерения до 1,5 мкм + L/350. КИМ позволяет построить 3D-модель реальной детали и сравнить её с CAD-моделью, выявляя отклонения в любой точке.
- Кругломеры и профилометры: Специализированное оборудование для оценки цилиндричности, концентричности и шероховатости поверхности валов. Это единственный способ достоверно подтвердить качество шлифованных поверхностей.
- Твердомеры: Контроль твёрдости по Роквеллу (HRC) и Виккерсу (HV) на каждом этапе термообработки. Измерения проводятся не только на образцах-свидетелях, но и на самих деталях (в неразрушающих зонах или на технологических припусках).
- Балансировочные станки: Для роторов и валов высокоскоростных двигателей обязательна динамическая балансировка. Дисбаланс вызывает вибрации, которые разрушают подшипники и снижают точность робота. Мы балансируем детали до класса G2,5 по ISO 1940.
Документирование и прослеживаемость
Каждая партия деталей сопровождается паспортом качества, включающим протоколы измерений ключевых параметров. Это особенно важно для B2B-клиентов, которые интегрируют наши компоненты в свои конечные продукты и несут ответственность за их надёжность. Мы храним данные измерений в течение 10 лет, что позволяет проводить расследование причин отказов в процессе эксплуатации.
Важно отметить, что визуального контроля недостаточно. Микротрещины, невидимые невооружённым глазом, могут быть обнаружены только методами неразрушающего контроля (НК), такими как капиллярная дефектоскопия или ультразвуковой контроль. Для ответственных деталей валов мы проводим 100% НК перед отправкой клиенту.
Сравнение стандартных и кастомизированных решений: когда стоит платить больше?
Многие специалисты по закупкам задаются вопросом: зачем заказывать изготовление на заказ, если можно приобрести готовые валы и корпуса у крупных дистрибьюторов? Ответ кроется в оптимизации общей стоимости владения (TCO) и повышении производительности конечного продукта.
| Параметр | Стандартные компоненты | Изготовление на заказ (Кастом) |
|---|---|---|
| Точность и допуски | Общие промышленные допуски (IT7–IT8). Часто требуют дополнительной подгонки при сборке. | Прецизионные допуски (IT5–IT6). Полная взаимозаменяемость, отсутствие подгонки при сборке. |
| Материалы | Ограниченный выбор (обычно сталь 45, алюминий АД31). Не всегда оптимальны для специфических нагрузок. | Любые конструкционные и нержавеющие стали, титан, инконель. Подбор под конкретные условия эксплуатации. |
| Геометрия | Типовые формы. Ограничения по длине, диаметру, наличию нестандартных отверстий или пазов. | Полная свобода проектирования. Оптимизация массы, интеграция каналов охлаждения, уникальные крепёжные элементы. |
| Срок поставки | Быстро (со склада) или средне (из каталога завода). | Дольше (требуется время на подготовку производства, изготовление оснастки). От 2 до 6 недель. |
| Стоимость единицы | Ниже при малых объёмах. Эффект масштаба у производителя стандартов. | Выше на единицу при малых тиражах. Снижается при увеличении партии. Экономия на сборке и браке. |
| Риск простоев | Выше. Несоответствие размеров может остановить конвейер сборки. | Минимальный. Детали изготавливаются строго по 3D-модели заказчика с гарантией попадания в допуск. |
Как видно из таблицы, кастомизация выигрывает там, где критически важны высокая производительность, надёжность и уникальность конструкции. Для прототипов и малых серий роботов изготовление на заказ — единственный способ реализовать инженерный замысел без компромиссов. Для массового производства кастомизация позволяет оптимизировать массу и материал, что в долгосрочной перспективе даёт значительную экономию.
Логистика и сертификация: особенности работы с международными рынками
При заказе деталей из Китая или других стран Азии для российского или европейского рынка необходимо учитывать не только технические, но и нормативные требования. Мы обеспечиваем полное соответствие документации стандартам целевого рынка.
Сертификация и стандарты
Для поставок в Россию и страны ЕАЭС наши материалы и процессы соответствуют ГОСТам. Например, стали проходят входной контроль на соответствие ГОСТ 1050 или ГОСТ 4543. Готовые изделия могут сопровождаться сертификатами соответствия ТР ТС (Технический регламент Таможенного союза), если они являются составной частью оборудования, подлежащего сертификации.
Для европейских клиентов мы соблюдаем нормы CE и RoHS (ограничение использования опасных веществ). Это особенно важно для материалов, контактирующих с пищевой продукцией или используемых в медицинских роботах. Мы предоставляем сертификаты на материалы (Material Certificates) на английском и русском языках.
Упаковка и транспортировка
Прецизионные детали легко повреждаются при неправильной транспортировке. Мы используем многослойную упаковку: антикоррозионную бумагу VCI (Volatile Corrosion Inhibitor), пенопластовые ложементы, повторяющие форму детали, и жёсткие деревянные или пластиковые ящики. Каждая деталь маркируется RFID-меткой или штрихкодом для идентификации.
Опыт показывает, что экономия на упаковке приводит к потере 3–5% деталей из-за коррозии или механических повреждений в пути. Мы включаем стоимость надёжной упаковки в цену контракта, чтобы гарантировать, что клиент получит детали в том же состоянии, в котором они покинули наш цех.
Часто задаваемые вопросы
Какой минимальный объём заказа (MOQ) для изготовления валов и деталей на заказ?
Мы учитываем потребности на разных стадиях разработки продукта. Для прототипирования минимальный заказ составляет 1 штуку. Однако стоимость наладки оборудования будет распределена на одну деталь, что сделает её дорогой. Для серийного производства экономически выгодный MOQ начинается от 50–100 штук в зависимости от сложности детали. При заказе от 1000 штук мы предлагаем существенные скидки за счёт оптимизации режимов резания и использования специализированного инструмента.
Какие сроки изготовления типичны для таких деталей?
Сроки зависят от сложности и текущей загрузки производства. Для простых валов изготовление прототипа занимает 5–7 рабочих дней. Для сложных корпусных деталей с пятиосевой обработкой — 10–14 дней. Серийное производство партии из 100 штук занимает 3–4 недели. Эти сроки включают входной контроль материалов, механическую обработку, термообработку, финишную обработку и контроль качества. Экспресс-изготовление возможно с наценкой 30–50%.
Можете ли вы работать по чертежам заказчика или требуется разработка с нуля?
Мы работаем в обоих форматах. Вы можете предоставить готовые 2D-чертежи (в формате PDF, DWG) и 3D-модели (STEP, IGES, X_T). Наши инженеры проведут анализ технологичности (DFM — Design for Manufacturing) и предложат оптимизации для снижения стоимости без потери функциональности. Если у вас есть только концепция или техническое задание, наше конструкторское бюро разработает полный комплект документации, включая расчёты на прочность и подбор материалов.
Как обеспечивается защита интеллектуальной собственности (IP)?
Мы серьёзно относимся к конфиденциальности. Перед началом работ подписывается соглашение о неразглашении (NDA), соответствующее международным правовым нормам. Ваши чертежи и модели хранятся на защищённых серверах с ограниченным доступом. После завершения проекта и по вашему запросу вся техническая документация может быть безвозвратно удалена из наших архивов. Мы никогда не используем разработки клиентов для продвижения собственных услуг без письменного разрешения.
Что делать, если полученная деталь не соответствует чертежу?
Наша политика качества предполагает 100% ответственность за соответствие. Если при входном контроле у вас выявлено отклонение от чертежа, не выходящее за рамки оговоренных допусков, но вызывающее сомнения, свяжитесь с нами немедленно. Мы проведём повторные измерения на нашем оборудовании. Если брак подтвердится, мы бесплатно изготовим замену за свой счёт и возьмём на себя расходы по логистике. Такие случаи крайне редки (менее 0,5% от общего объёма поставок) благодаря нашему многоэтапному контролю.
Заключение: инвестиция в надёжность вашего робота
Выбор партнёра для изготовления деталей двигателя и валов роботизированных суставов — это стратегическое решение. Дешёвые компоненты могут снизить себестоимость прототипа, но они же станут причиной дорогостоящих отзывов продукции и потери репутации бренда. Прецизионное изготовление на заказ позволяет создать роботизированные системы, которые работают точно, надёжно и долго.
Компания ООО «Пекин Дасун Шицзи Прецизионное Машиностроение» предлагает не просто металлообработку, а комплексное инженерное сопровождение: от анализа чертежей до доставки готовых, проверенных деталей. Наш 34-летний опыт, современное оборудование и строгая система контроля качества гарантируют, что каждый вал и каждый корпус будут соответствовать самым высоким отраслевым стандартам.
Не позволяйте механическим неточностям тормозить инновации вашего бизнеса. Доверьте производство критических компонентов профессионалам, которые понимают специфику робототехники.
Свяжитесь с нами сегодня, чтобы обсудить ваш проект, получить расчёт стоимости и консультацию наших инженеров. Загрузите ваши чертежи через защищённую форму на сайте, и мы подготовим коммерческое предложение в течение 24 часов.
Заказать изготовление деталей для робототехники | Наши возможности обработки на станках с ЧПУ | Примеры выполненных проектов